发布时间:2026-10-30 已经有1人查过此文章 返回焊接技术列表
很多做管路、五金加工的朋友都在找焊接稳定、上手简单的设备,今天和大家完整分享高频感应钎焊的实操流程,结合平时现场使用的感受和积累的经验,供有需要的同行参考。
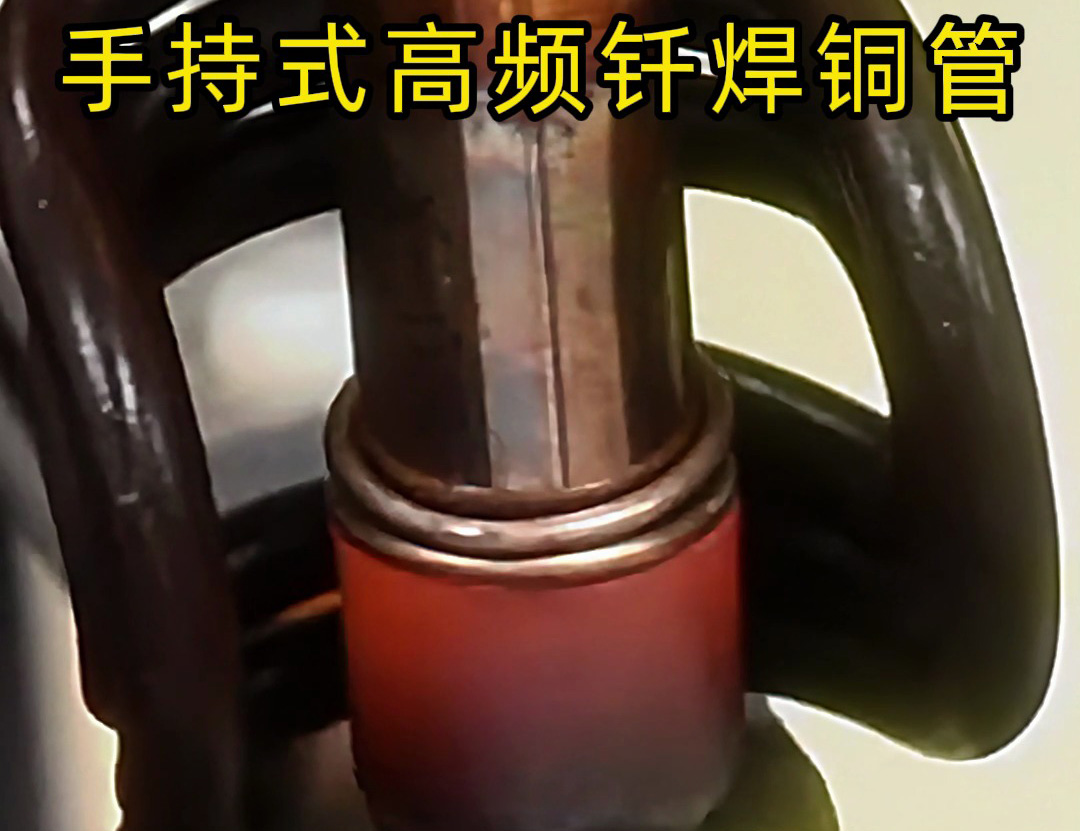
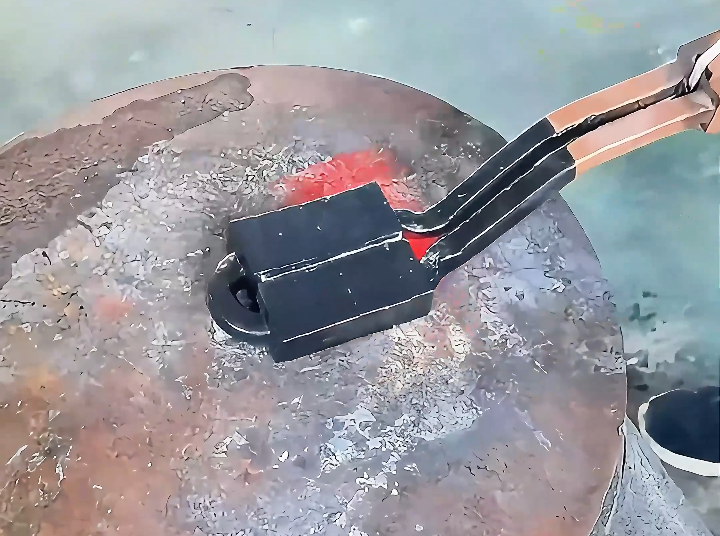
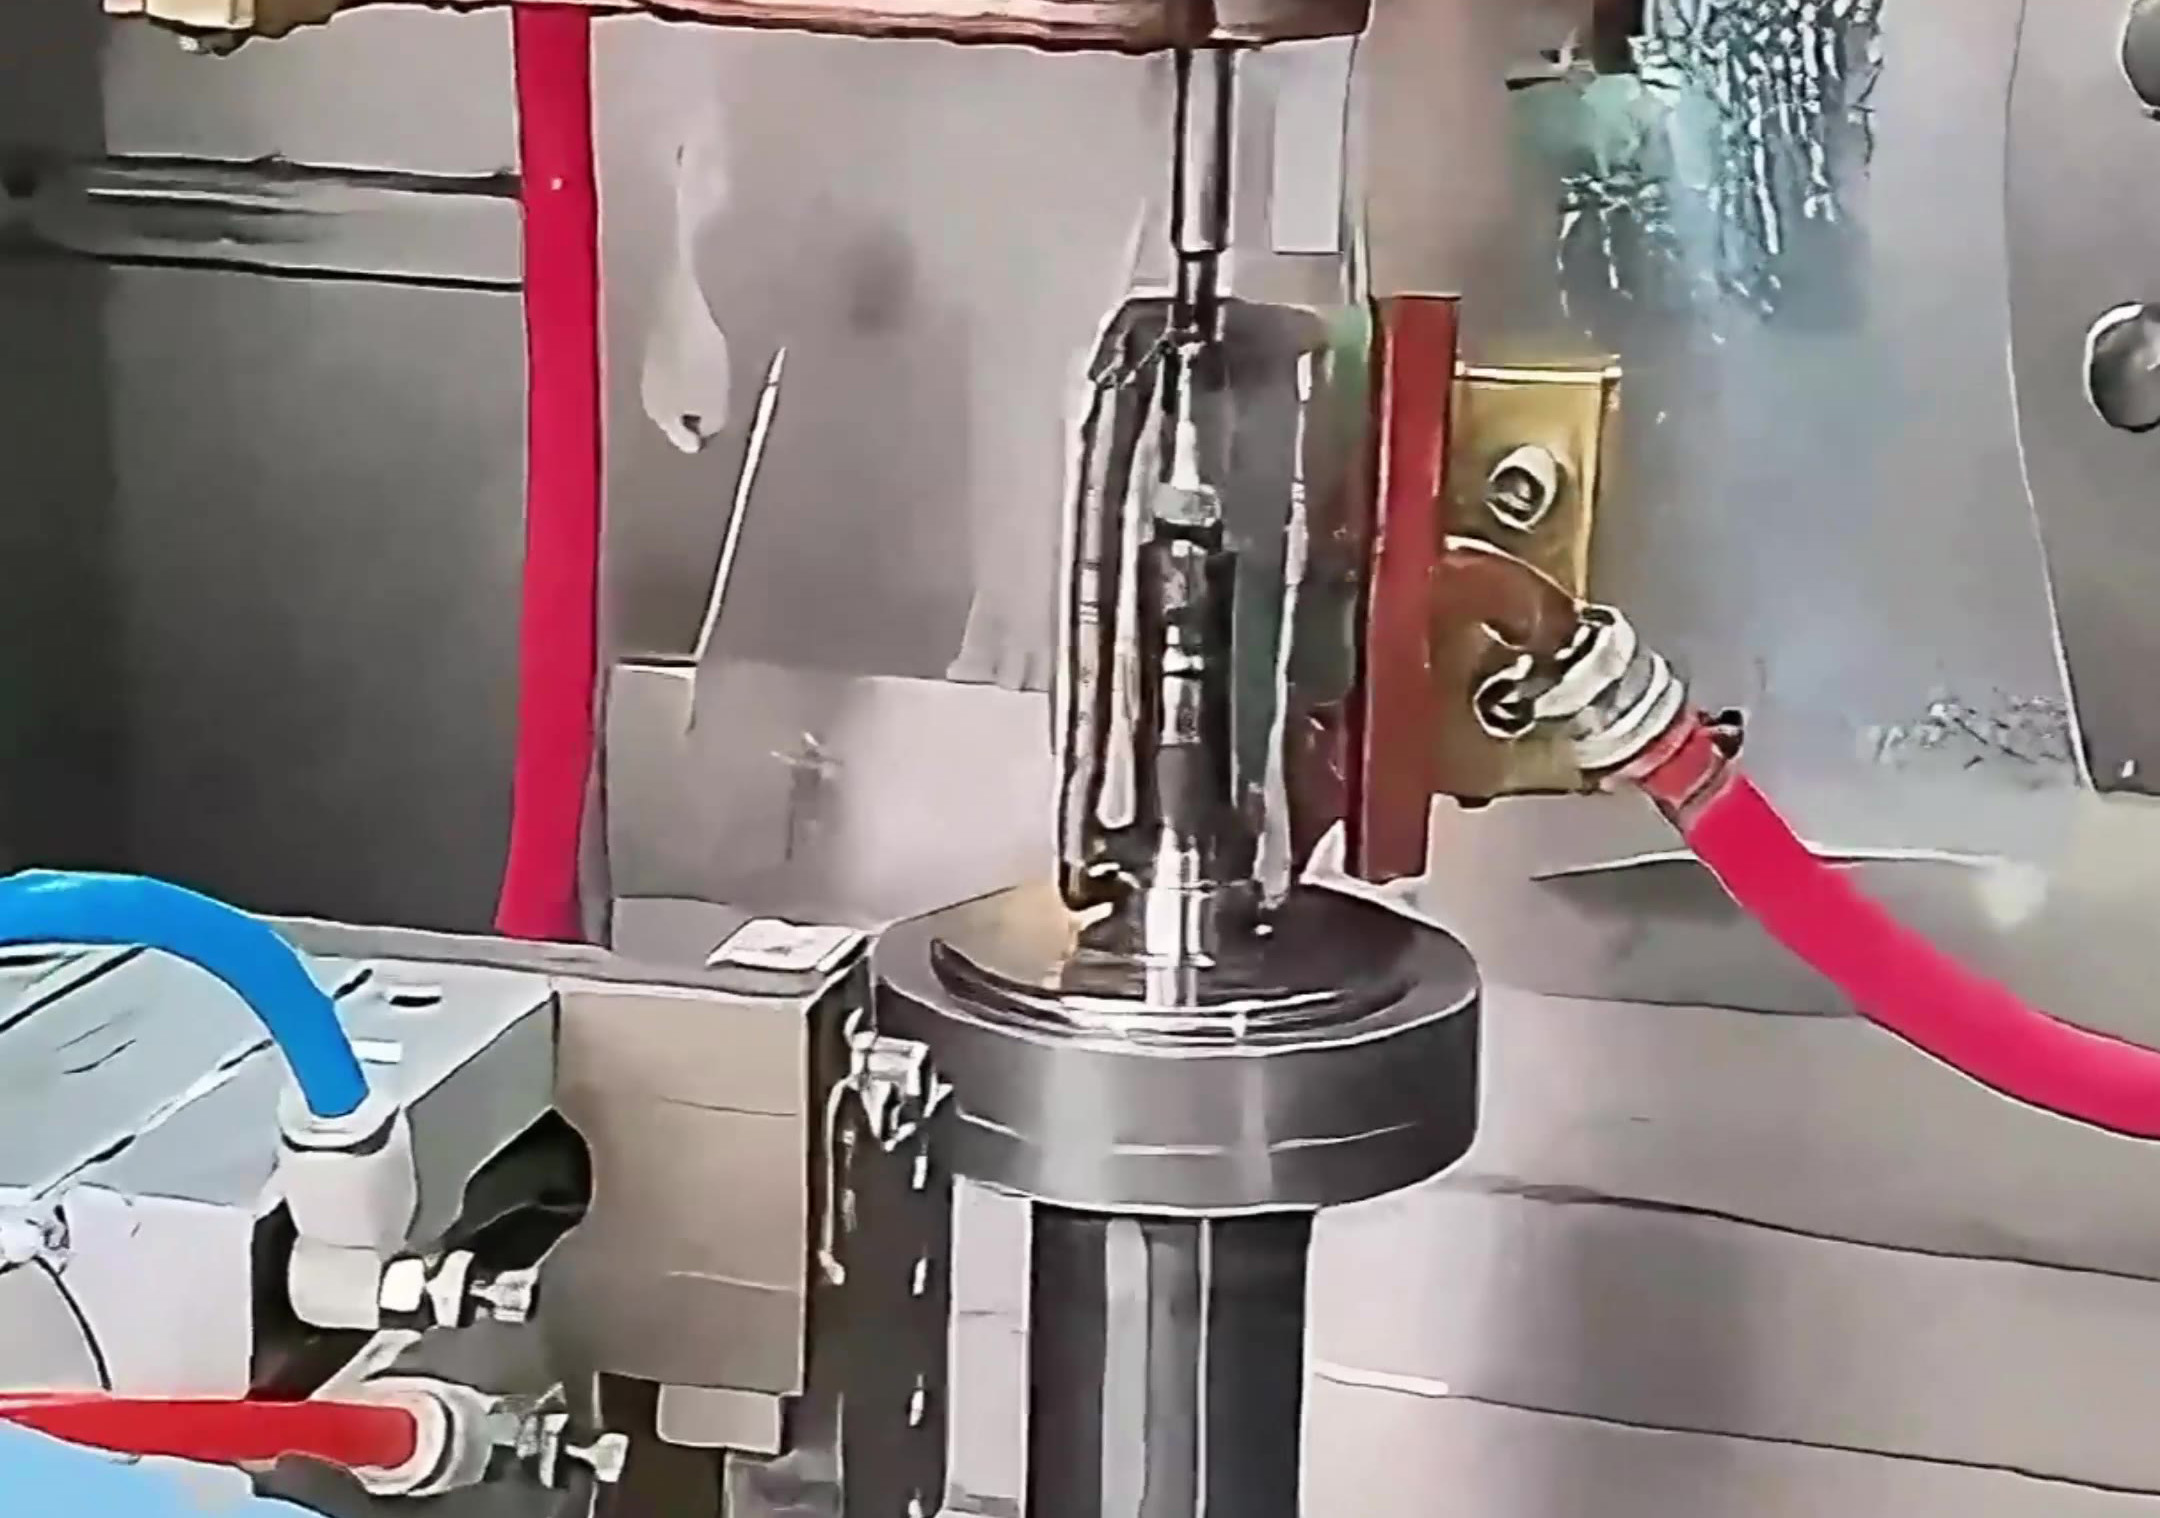
正式焊接前,先做好前期准备工作。第一步提前把高频焊接机的功率调试设定好,根据工件材质、壁厚提前试调参数,避免焊接时温度不好把控;再把工件组装对位,缝隙调整到位,摆放稳固,随后放上匹配的焊料,位置尽量贴合焊缝。准备完成后,把感应线圈套入工件,调整到合适的加热位置,保证线圈和焊缝距离均匀,不要贴太紧,也不要离得太远,这一步是很多新手容易忽略的小细节。
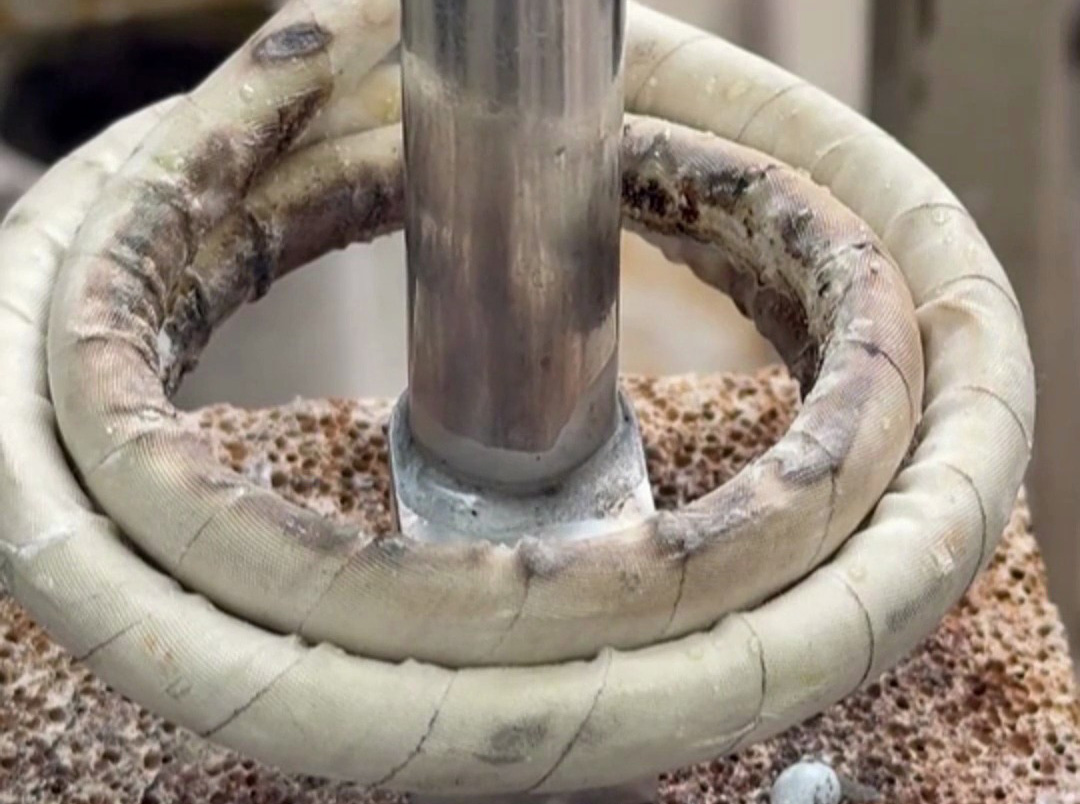
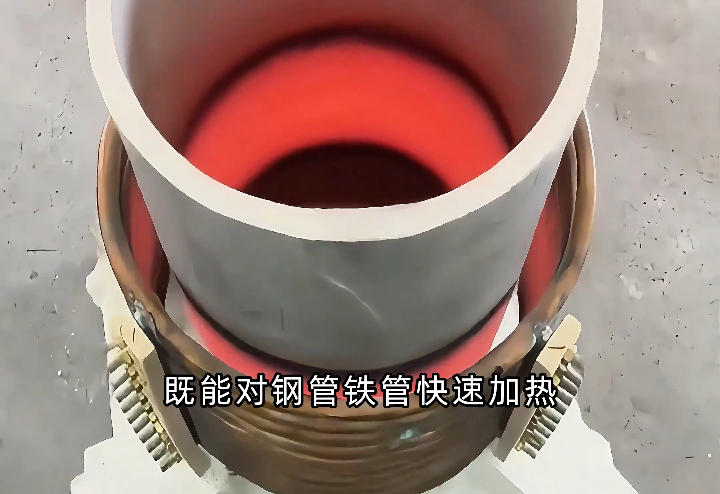
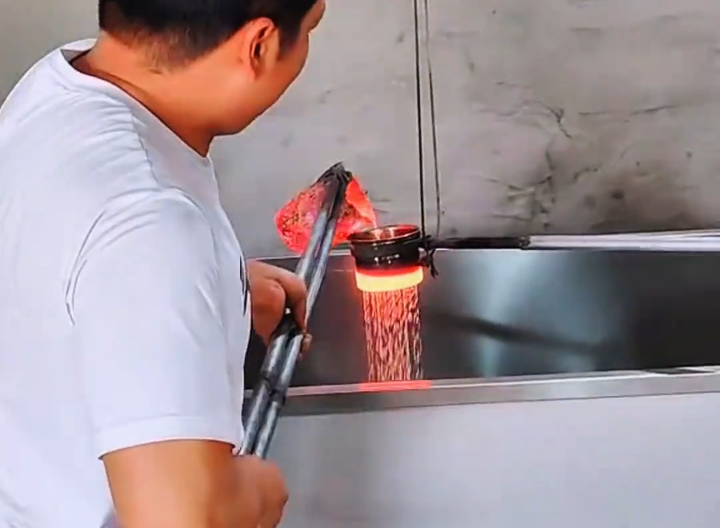
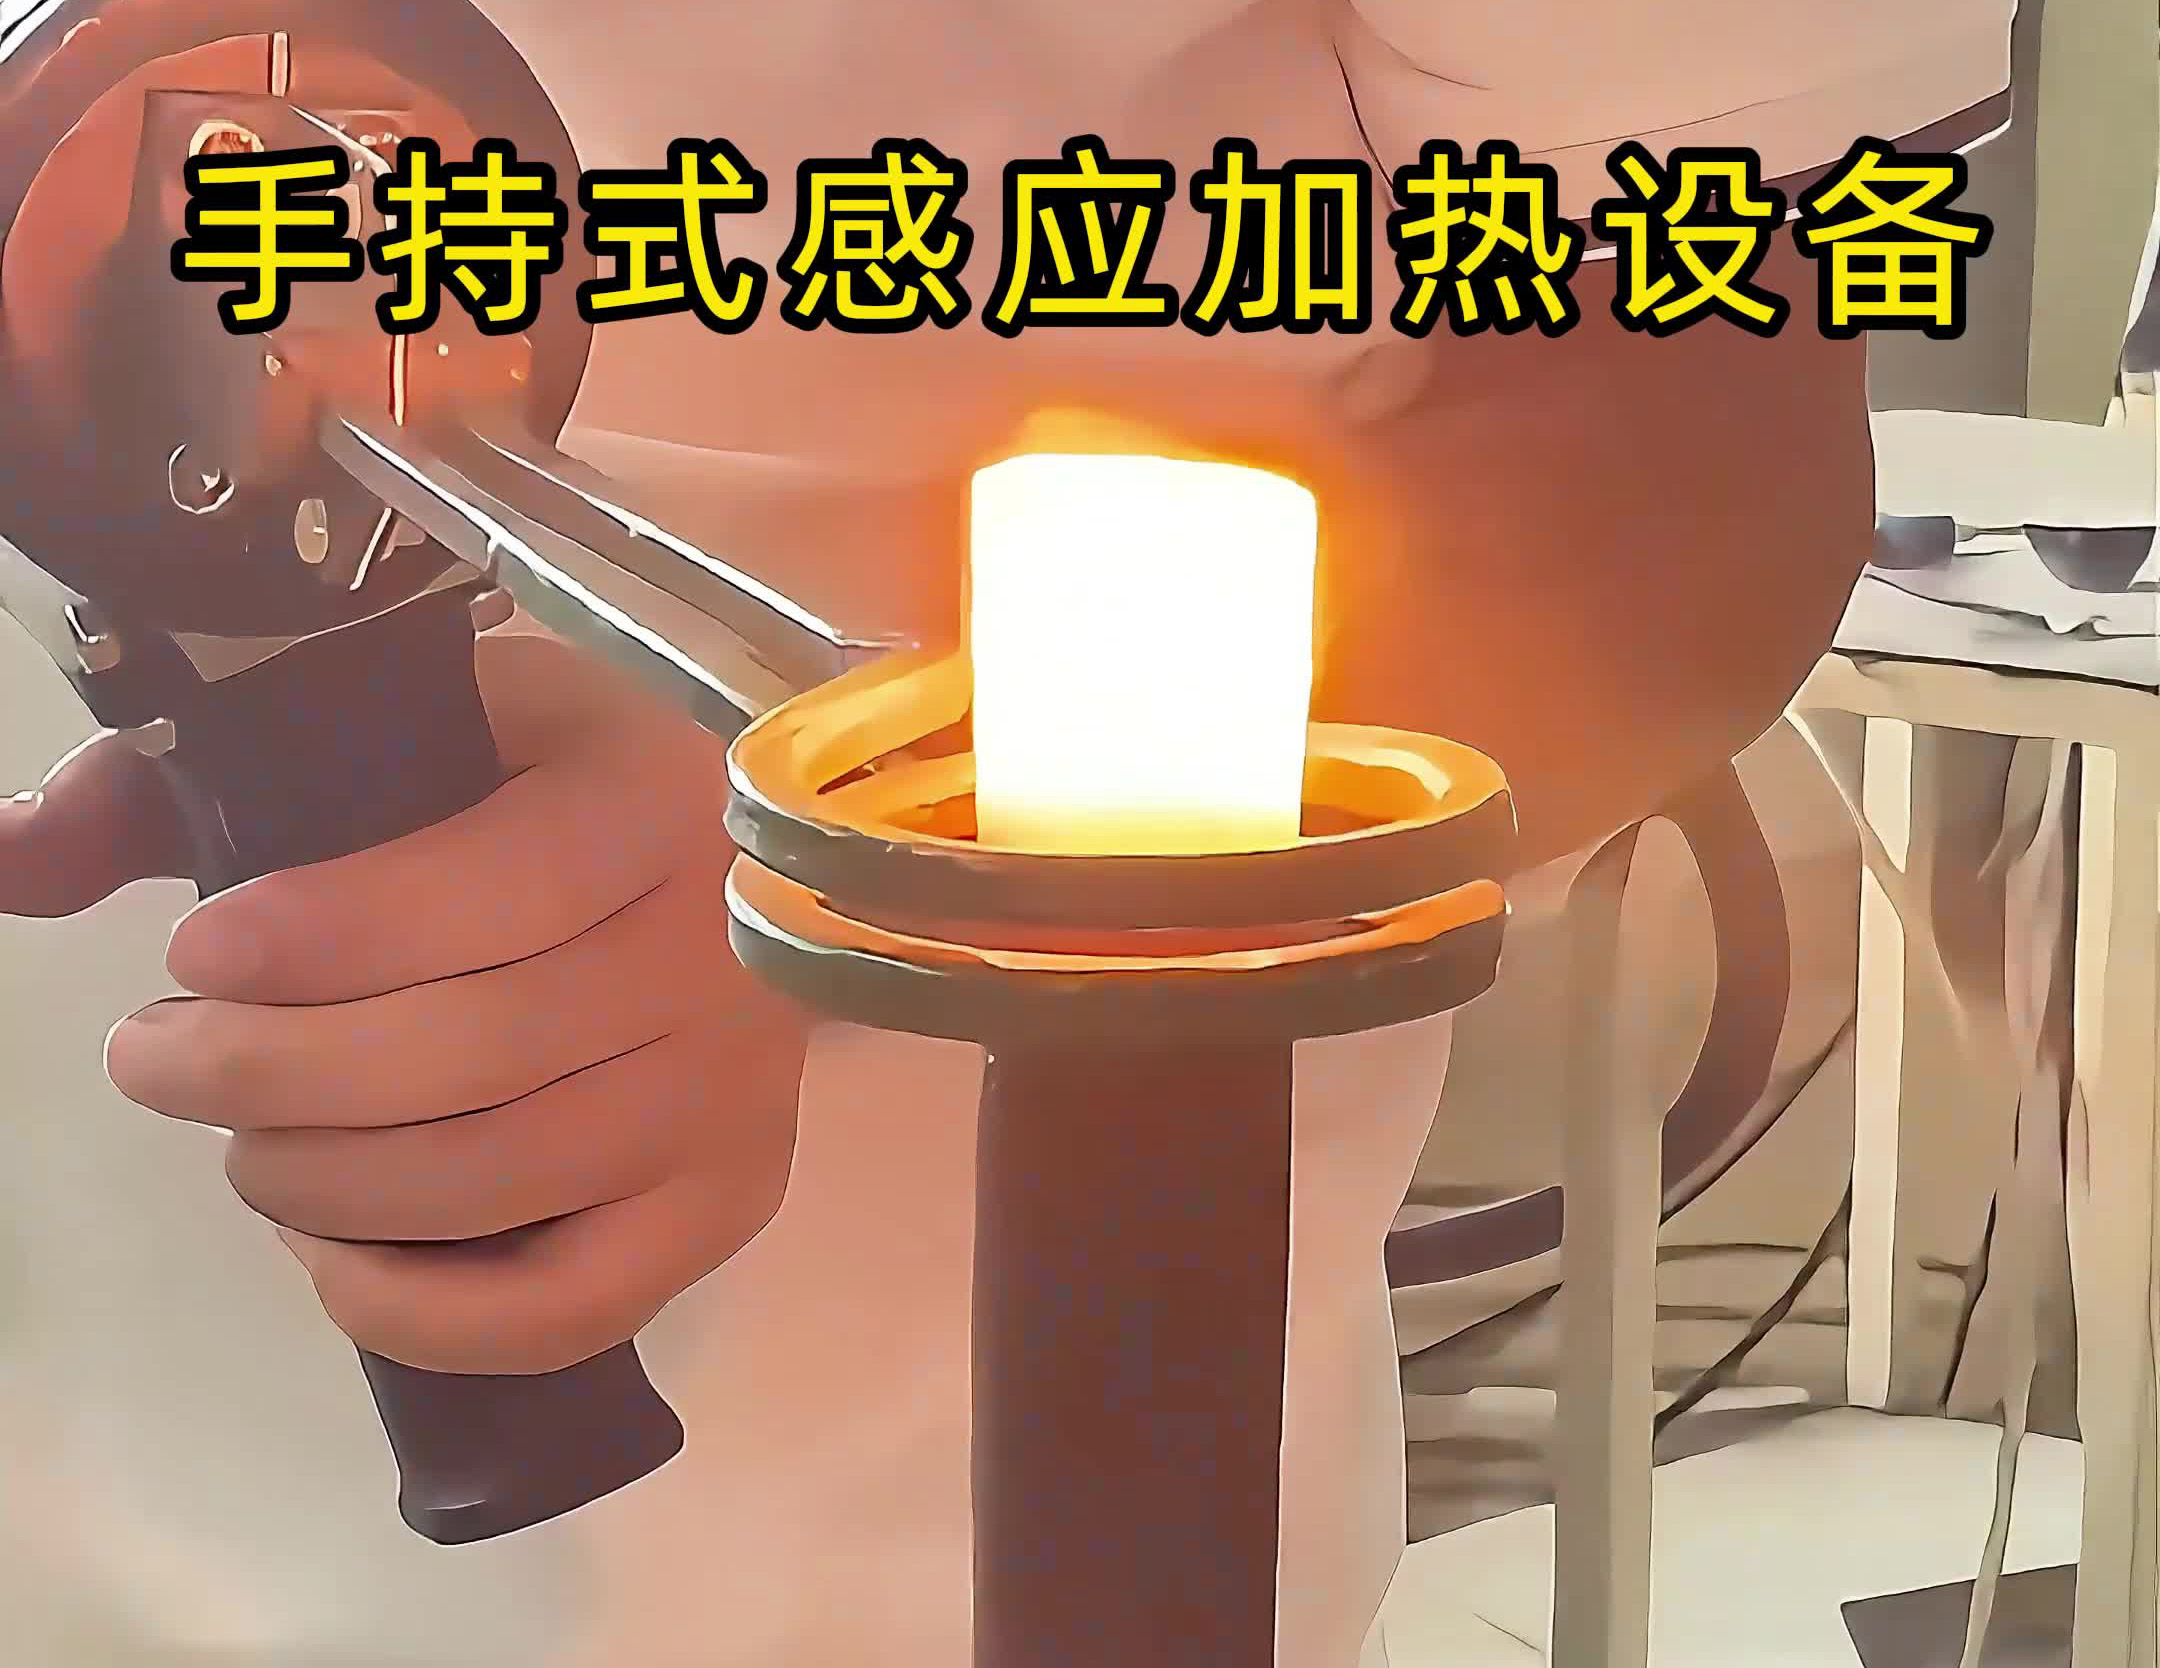
做好准备通电启动,一般8-15秒左右,工件受热区域慢慢变红,焊料随之快速熔化,顺着缝隙均匀浸润填充。现场实操下来感受很深,对比传统火焰焊接,它没有明火,车间动火管控压力小,作业时周边不会大面积受热,不容易烫伤工件其他部位,对操作人员也更友好。加热区域集中在焊缝位置,不容易出现工件大面积氧化、变形的情况,焊出来的焊缝一致性好,成品品质稳定,返工的情况会少很多。
在长期使用中也总结了几点实用经验。一是线圈和工件之间要预留合适间隙,间隙过大加热变慢,间隙太小容易打火;二是不同材质工件参数要区分开,铜、铁、不锈钢、铝的吸热特性不一样,不要一套参数通用所有工件;三是工件表面油污、氧化层提前清理干净,焊料浸润效果会更好,降低虚焊风险。
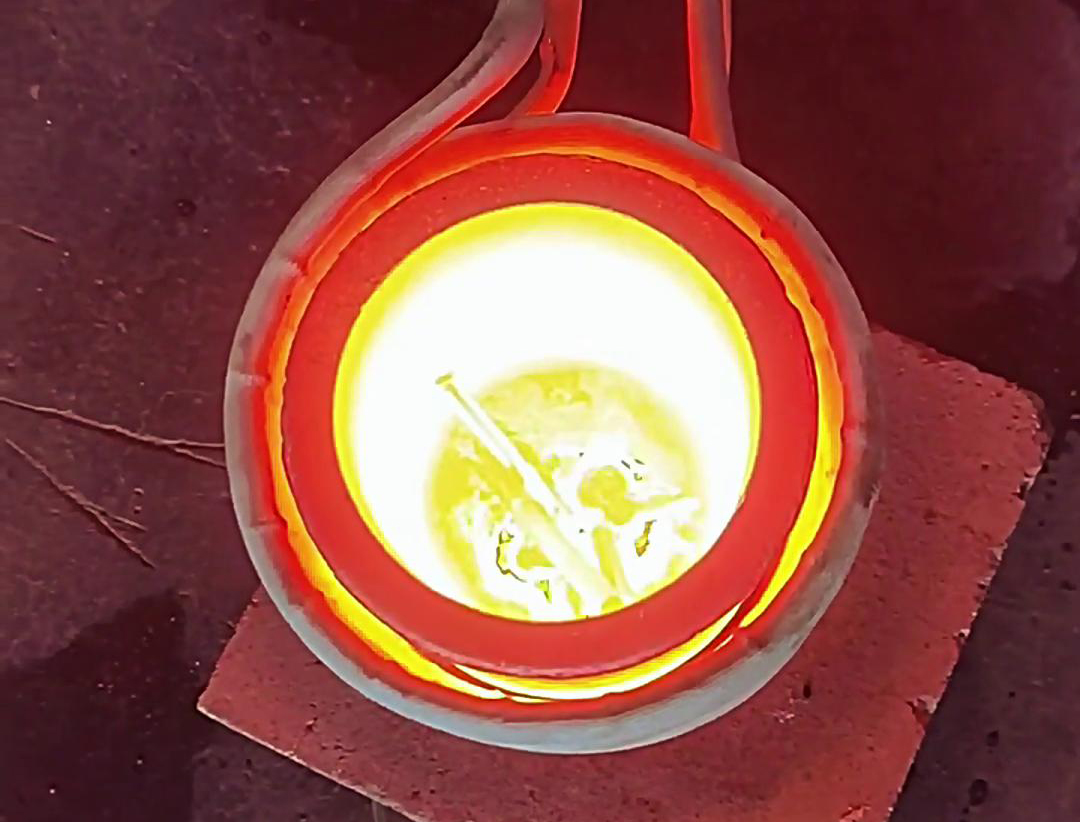
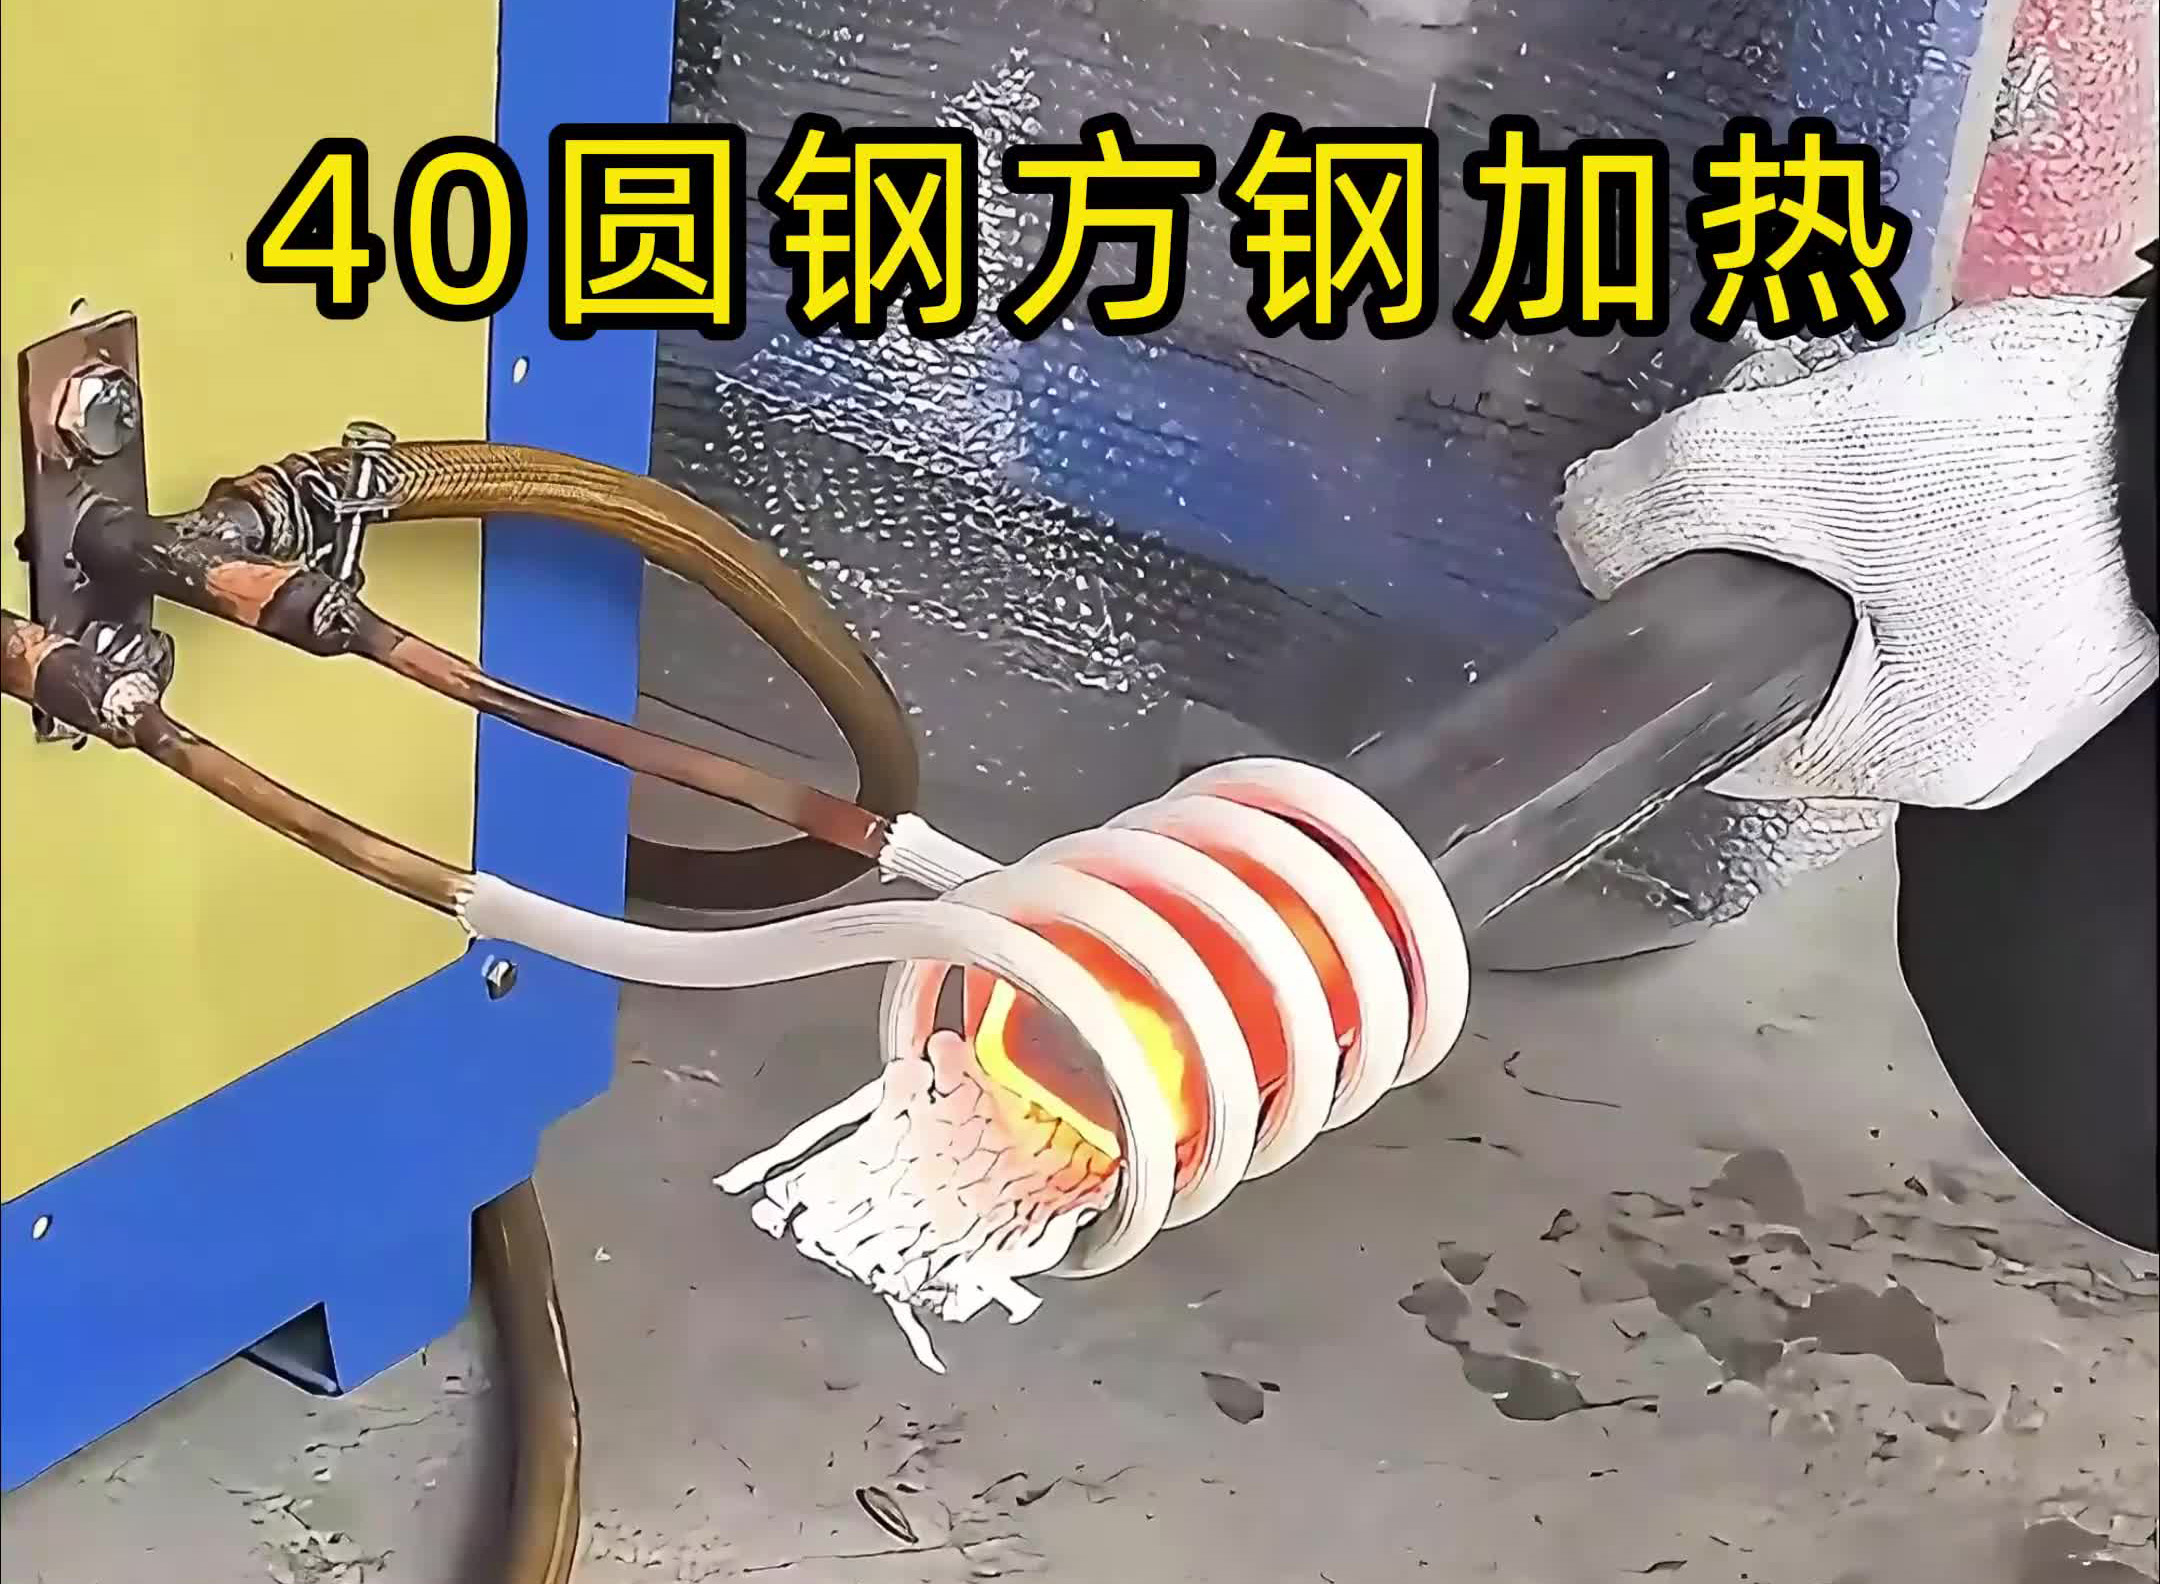
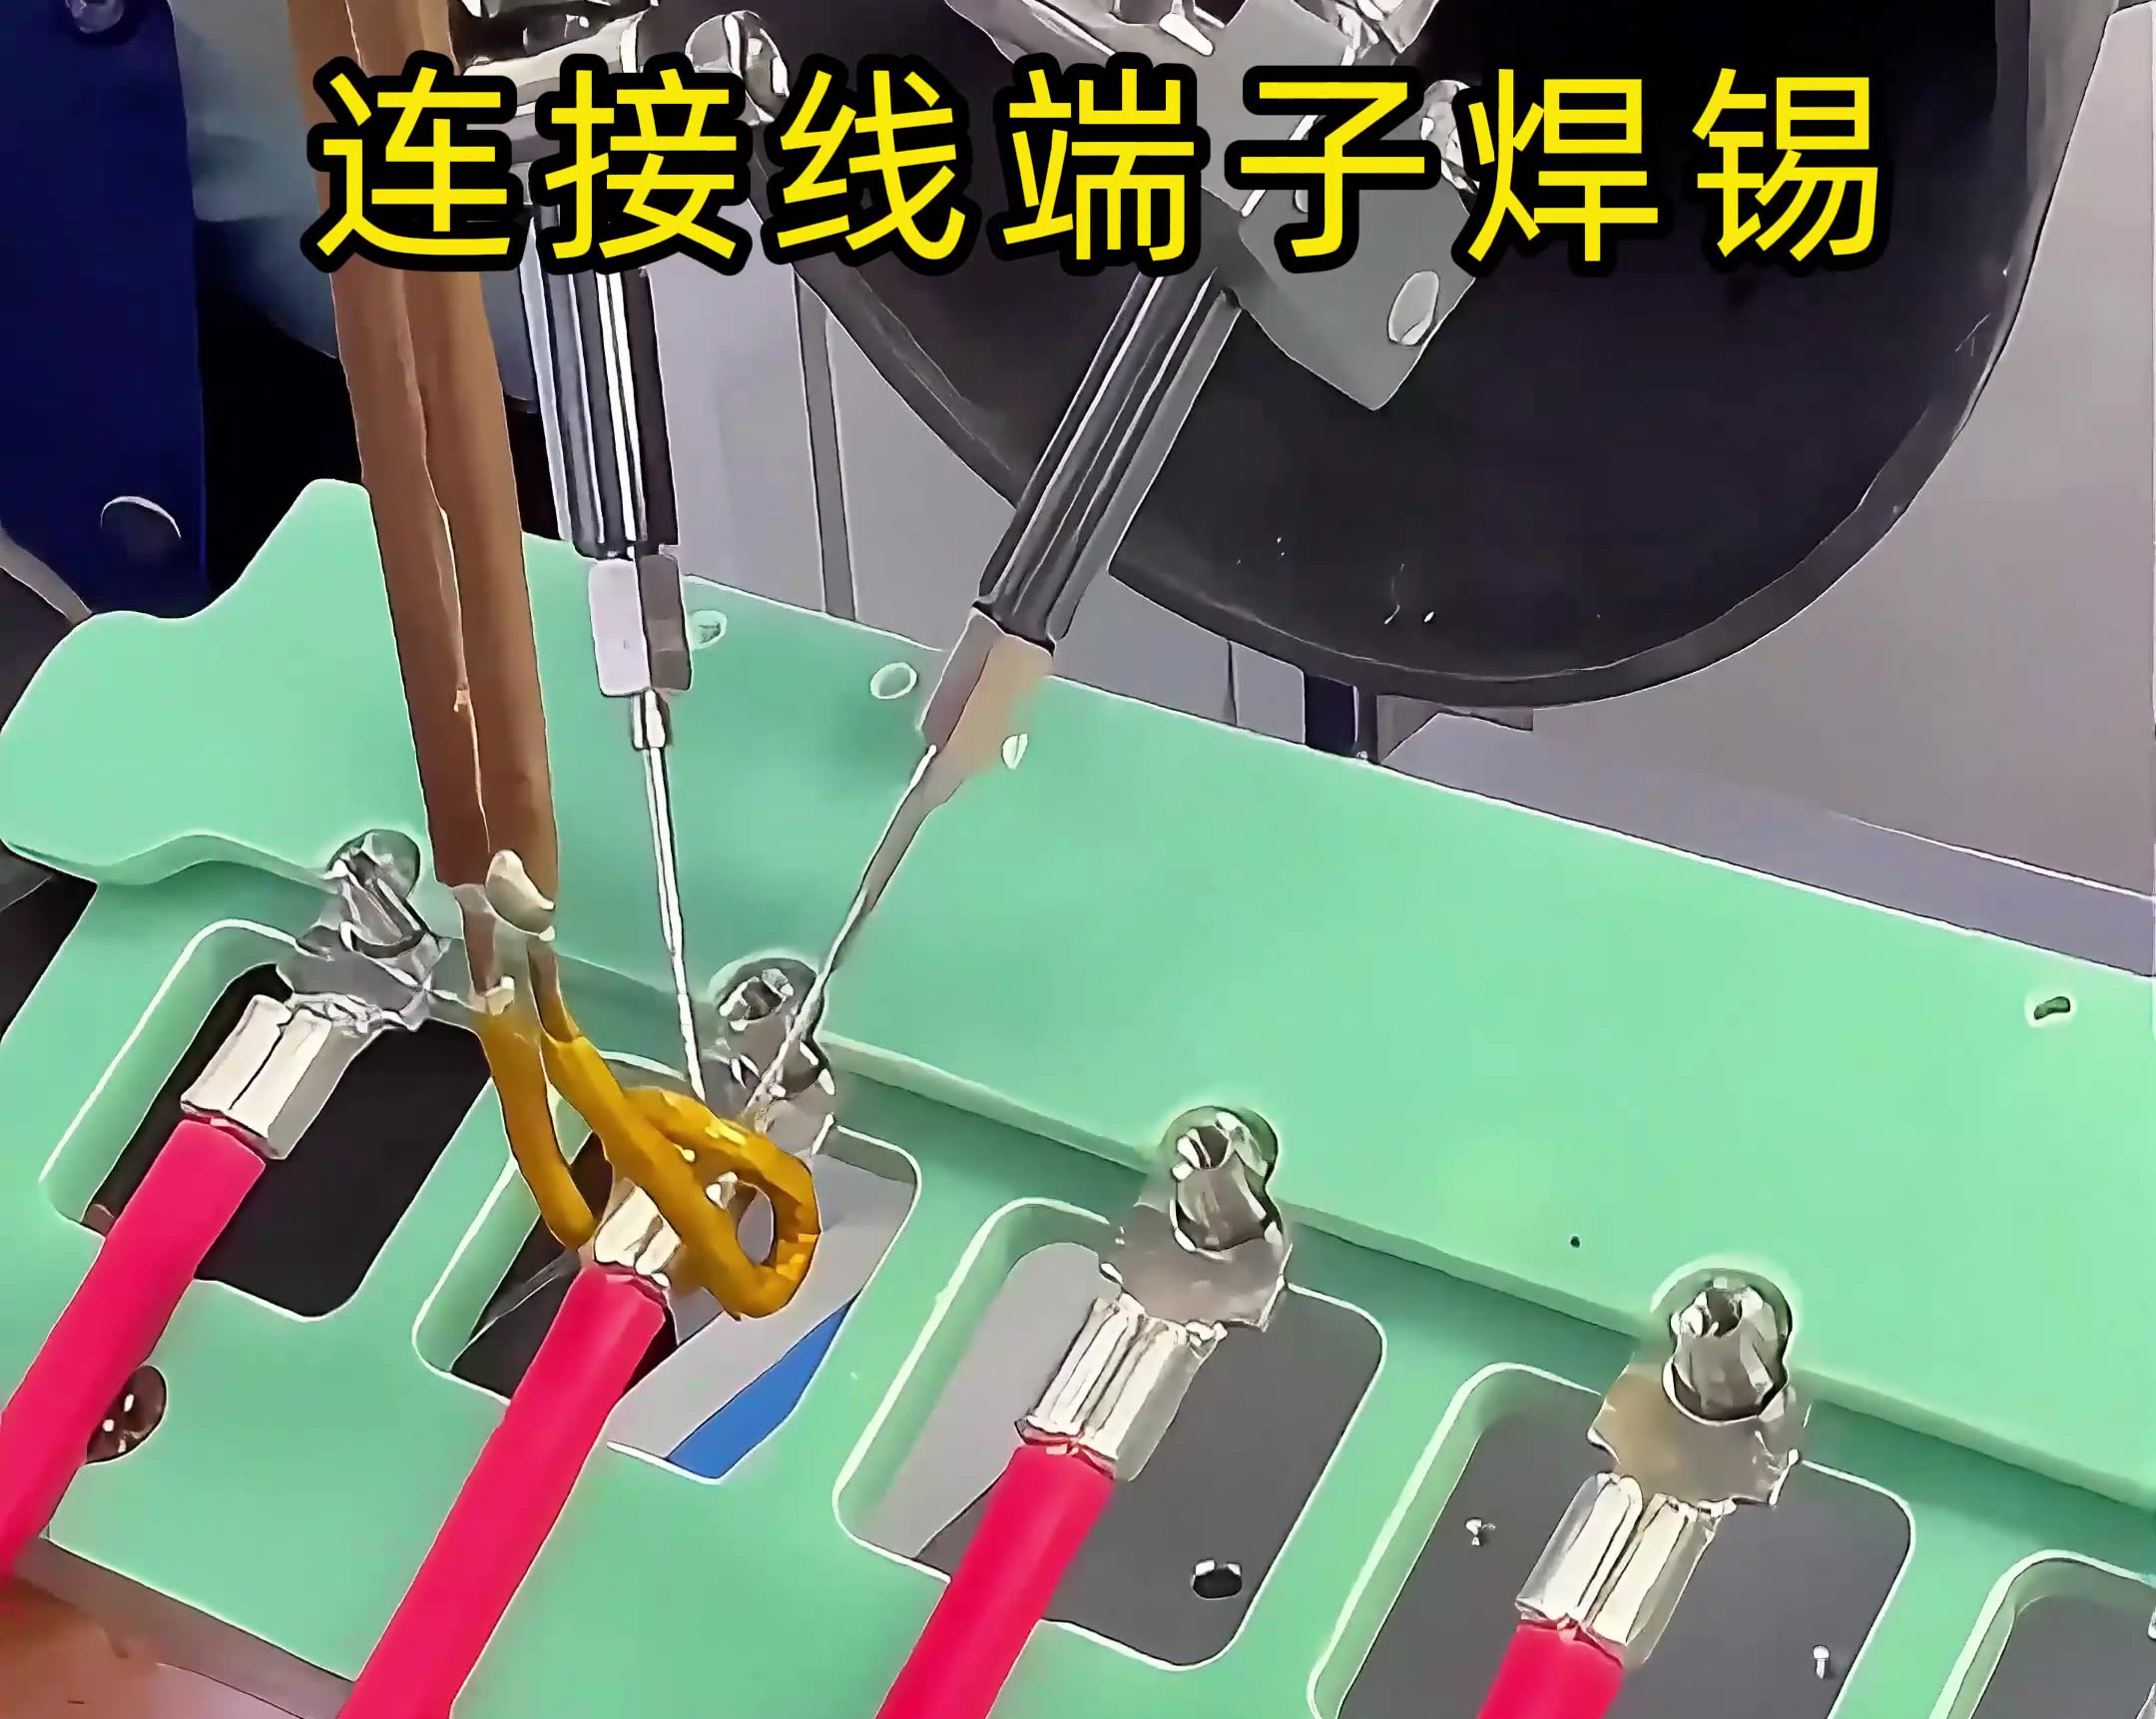
这款高频感应钎焊设备适配铜、不锈钢、铁、铝等多种金属材料,适用场景丰富,不管是批量流水线生产,还是零散维修加工都可以使用。焊接节奏可控,效率可观,长时间批量加工,成品状态也能保持稳定。
海拓是高频机生产厂家,高频焊机支持非标个性化定制。可以根据工件形状、加工空间定制感应线圈、加长线缆等配件,适配各种特殊工况,满足多样化生产需求。如果有工件需要试焊,欢迎咨询,我们可以安排试样测试。

Copyright © 2026 广东海拓智能科技有限公司 版权所有 粤ICP备14033160号  粤公网安备 44190002003728号
地址:中国广东省东莞大岭山镇大畔田路102号