发布时间:2026-10-29 已经有1人查过此文章 返回焊接技术列表
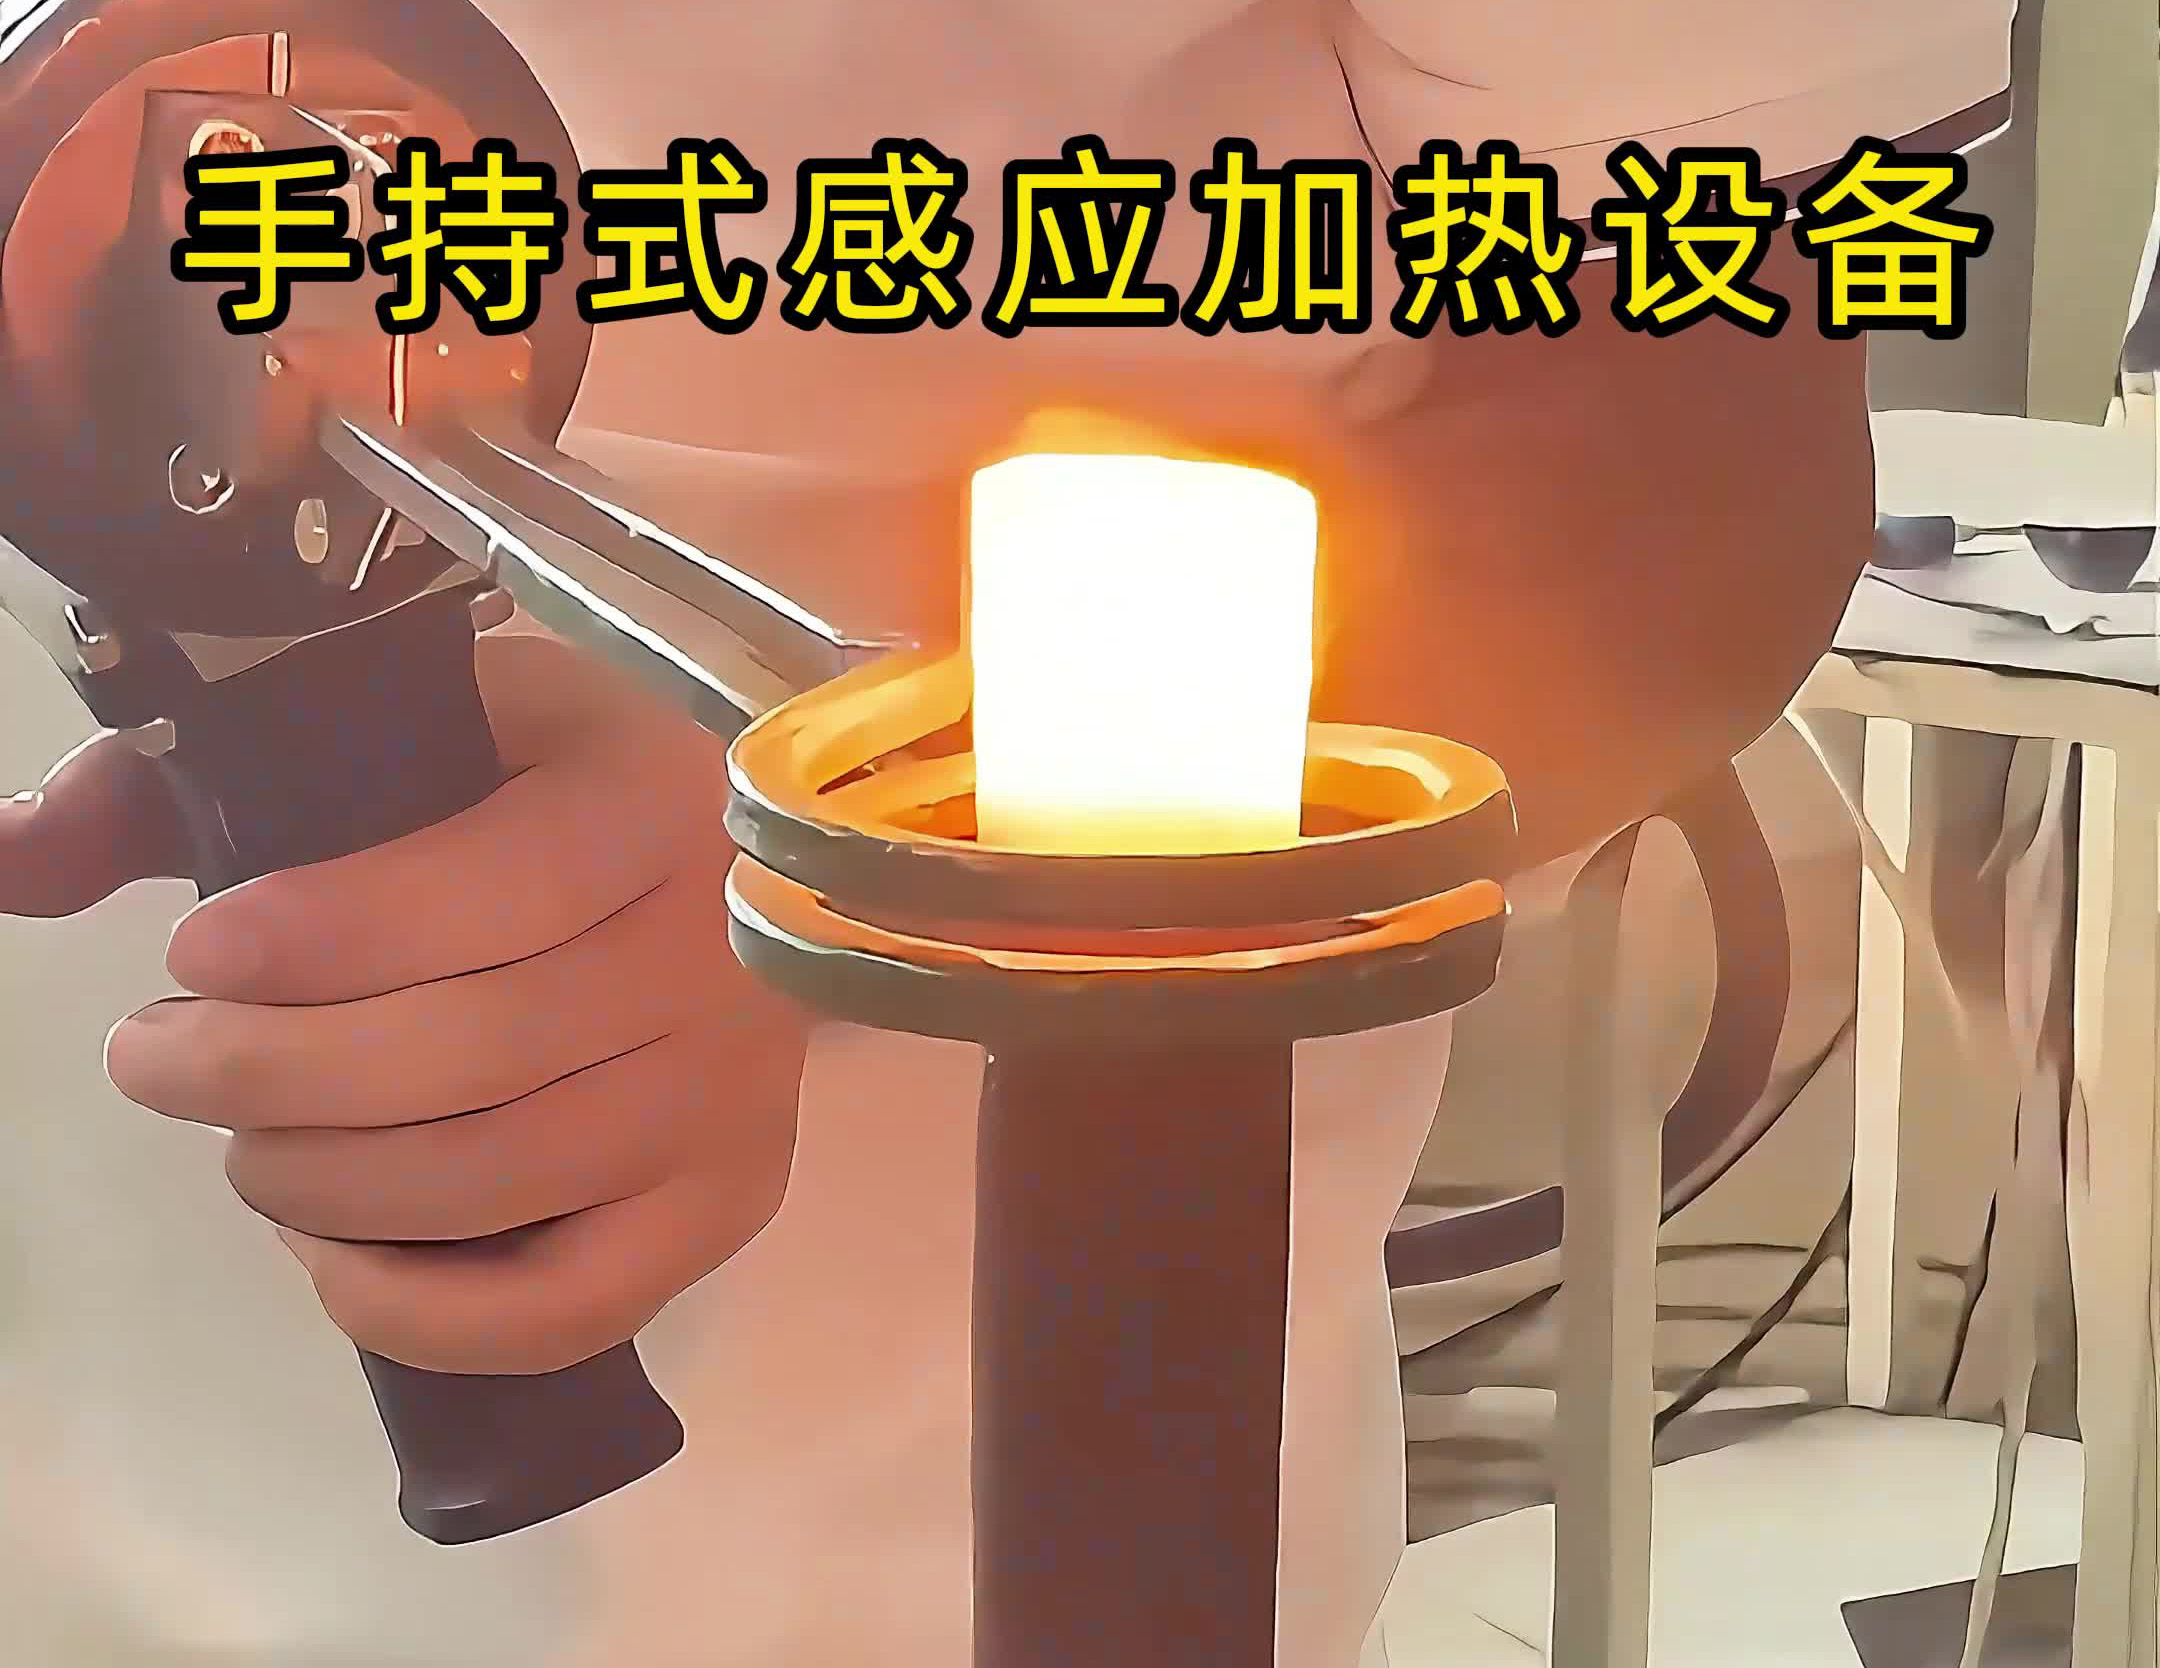
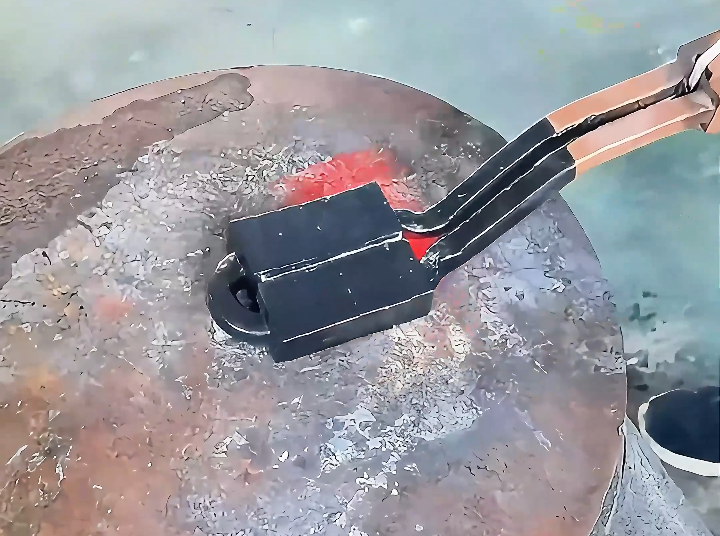
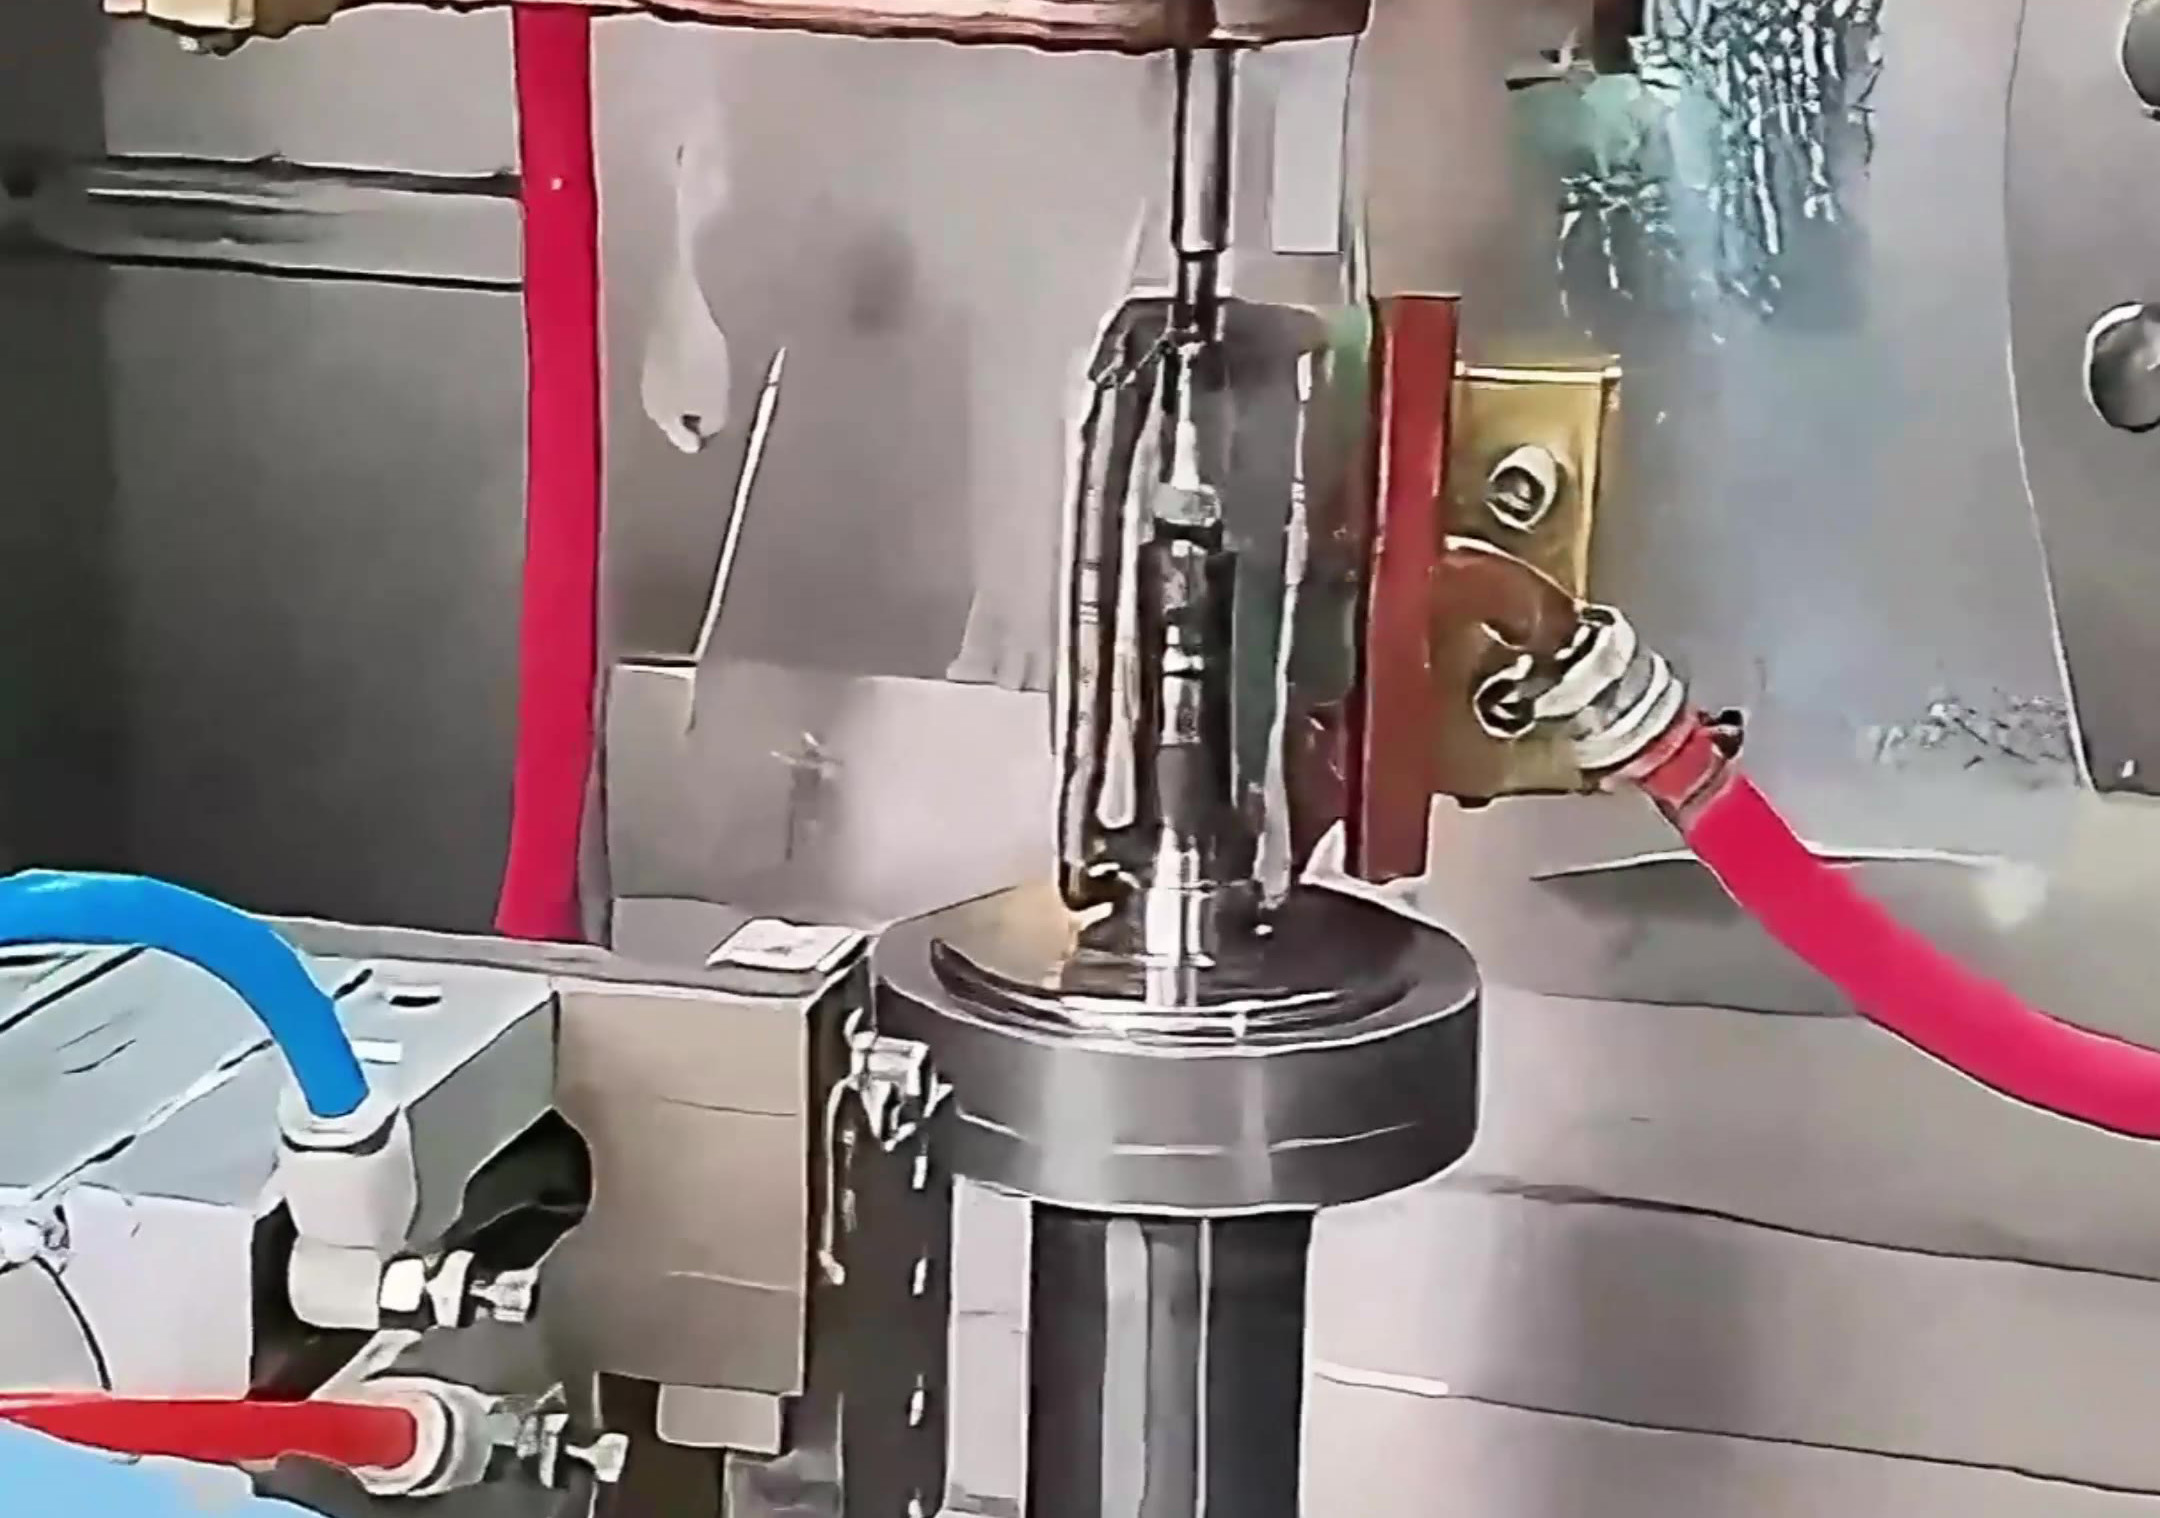
今天给大家分享一段现场铜管焊接作业:我们用海拓手持式高频焊机,搭配开口型感应加热圈,完成了一根直径35毫米铜管的钎焊作业,整个过程顺畅高效,把实操细节、使用感受和积累的经验整理出来,给有同类管路焊接需求的朋友做参考。
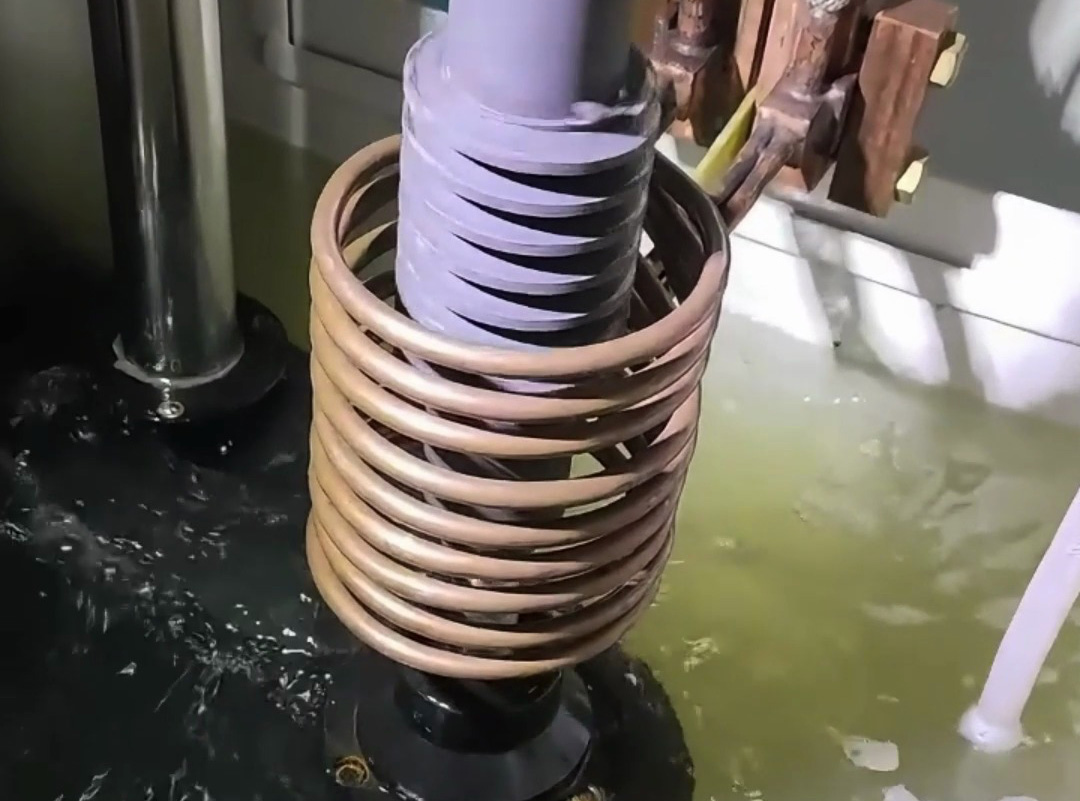
很多人好奇开口型感应圈的实际优势,真正用下来感受较为明显。不同于封闭式线圈需要从管端穿入,开口式线圈可以直接从侧面卡在铜管的焊接部位,哪怕是已经安装就位的管路、布局复杂的机组,不用拆解管路就能对准焊缝施焊,省掉了大量拆装的时间,特别适合现场维修、售后安装这类工况。
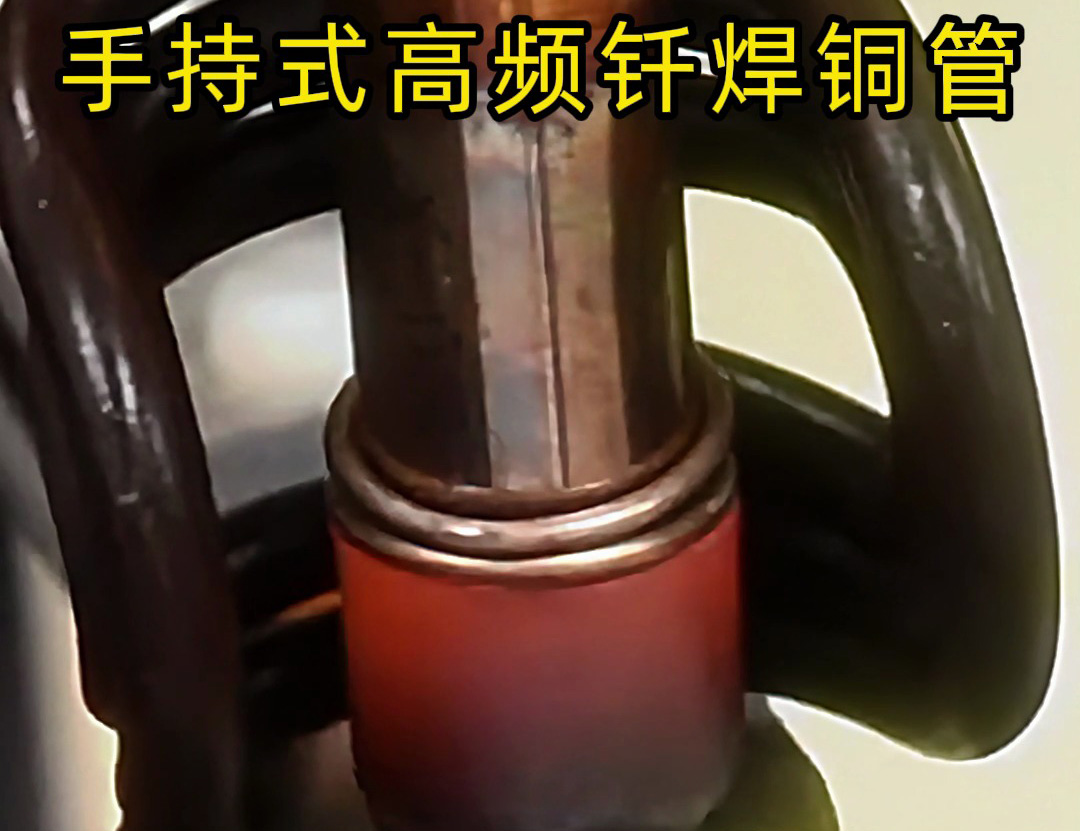
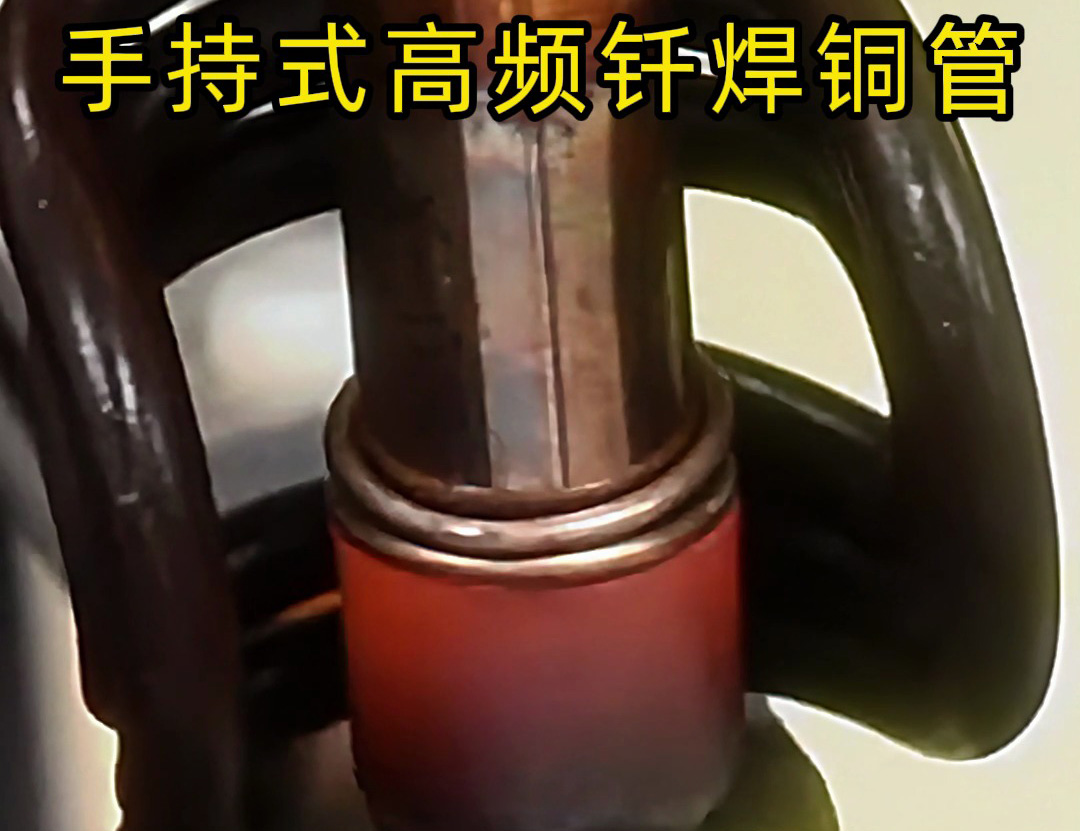
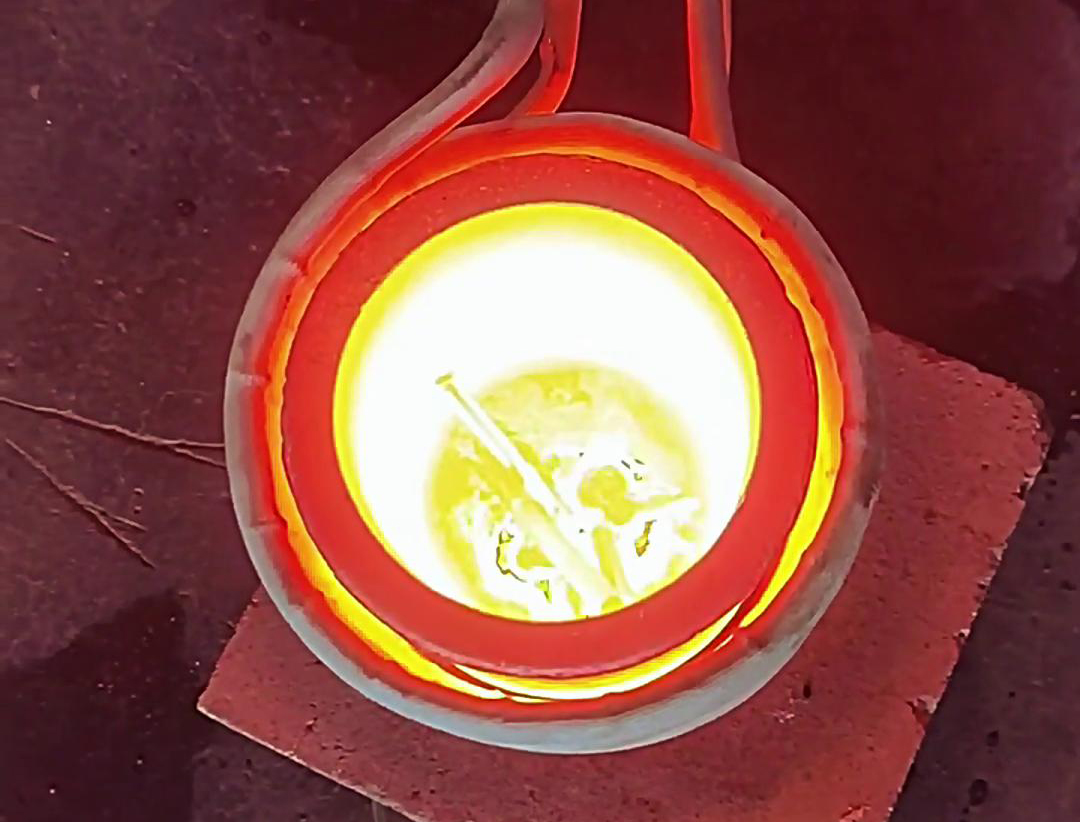
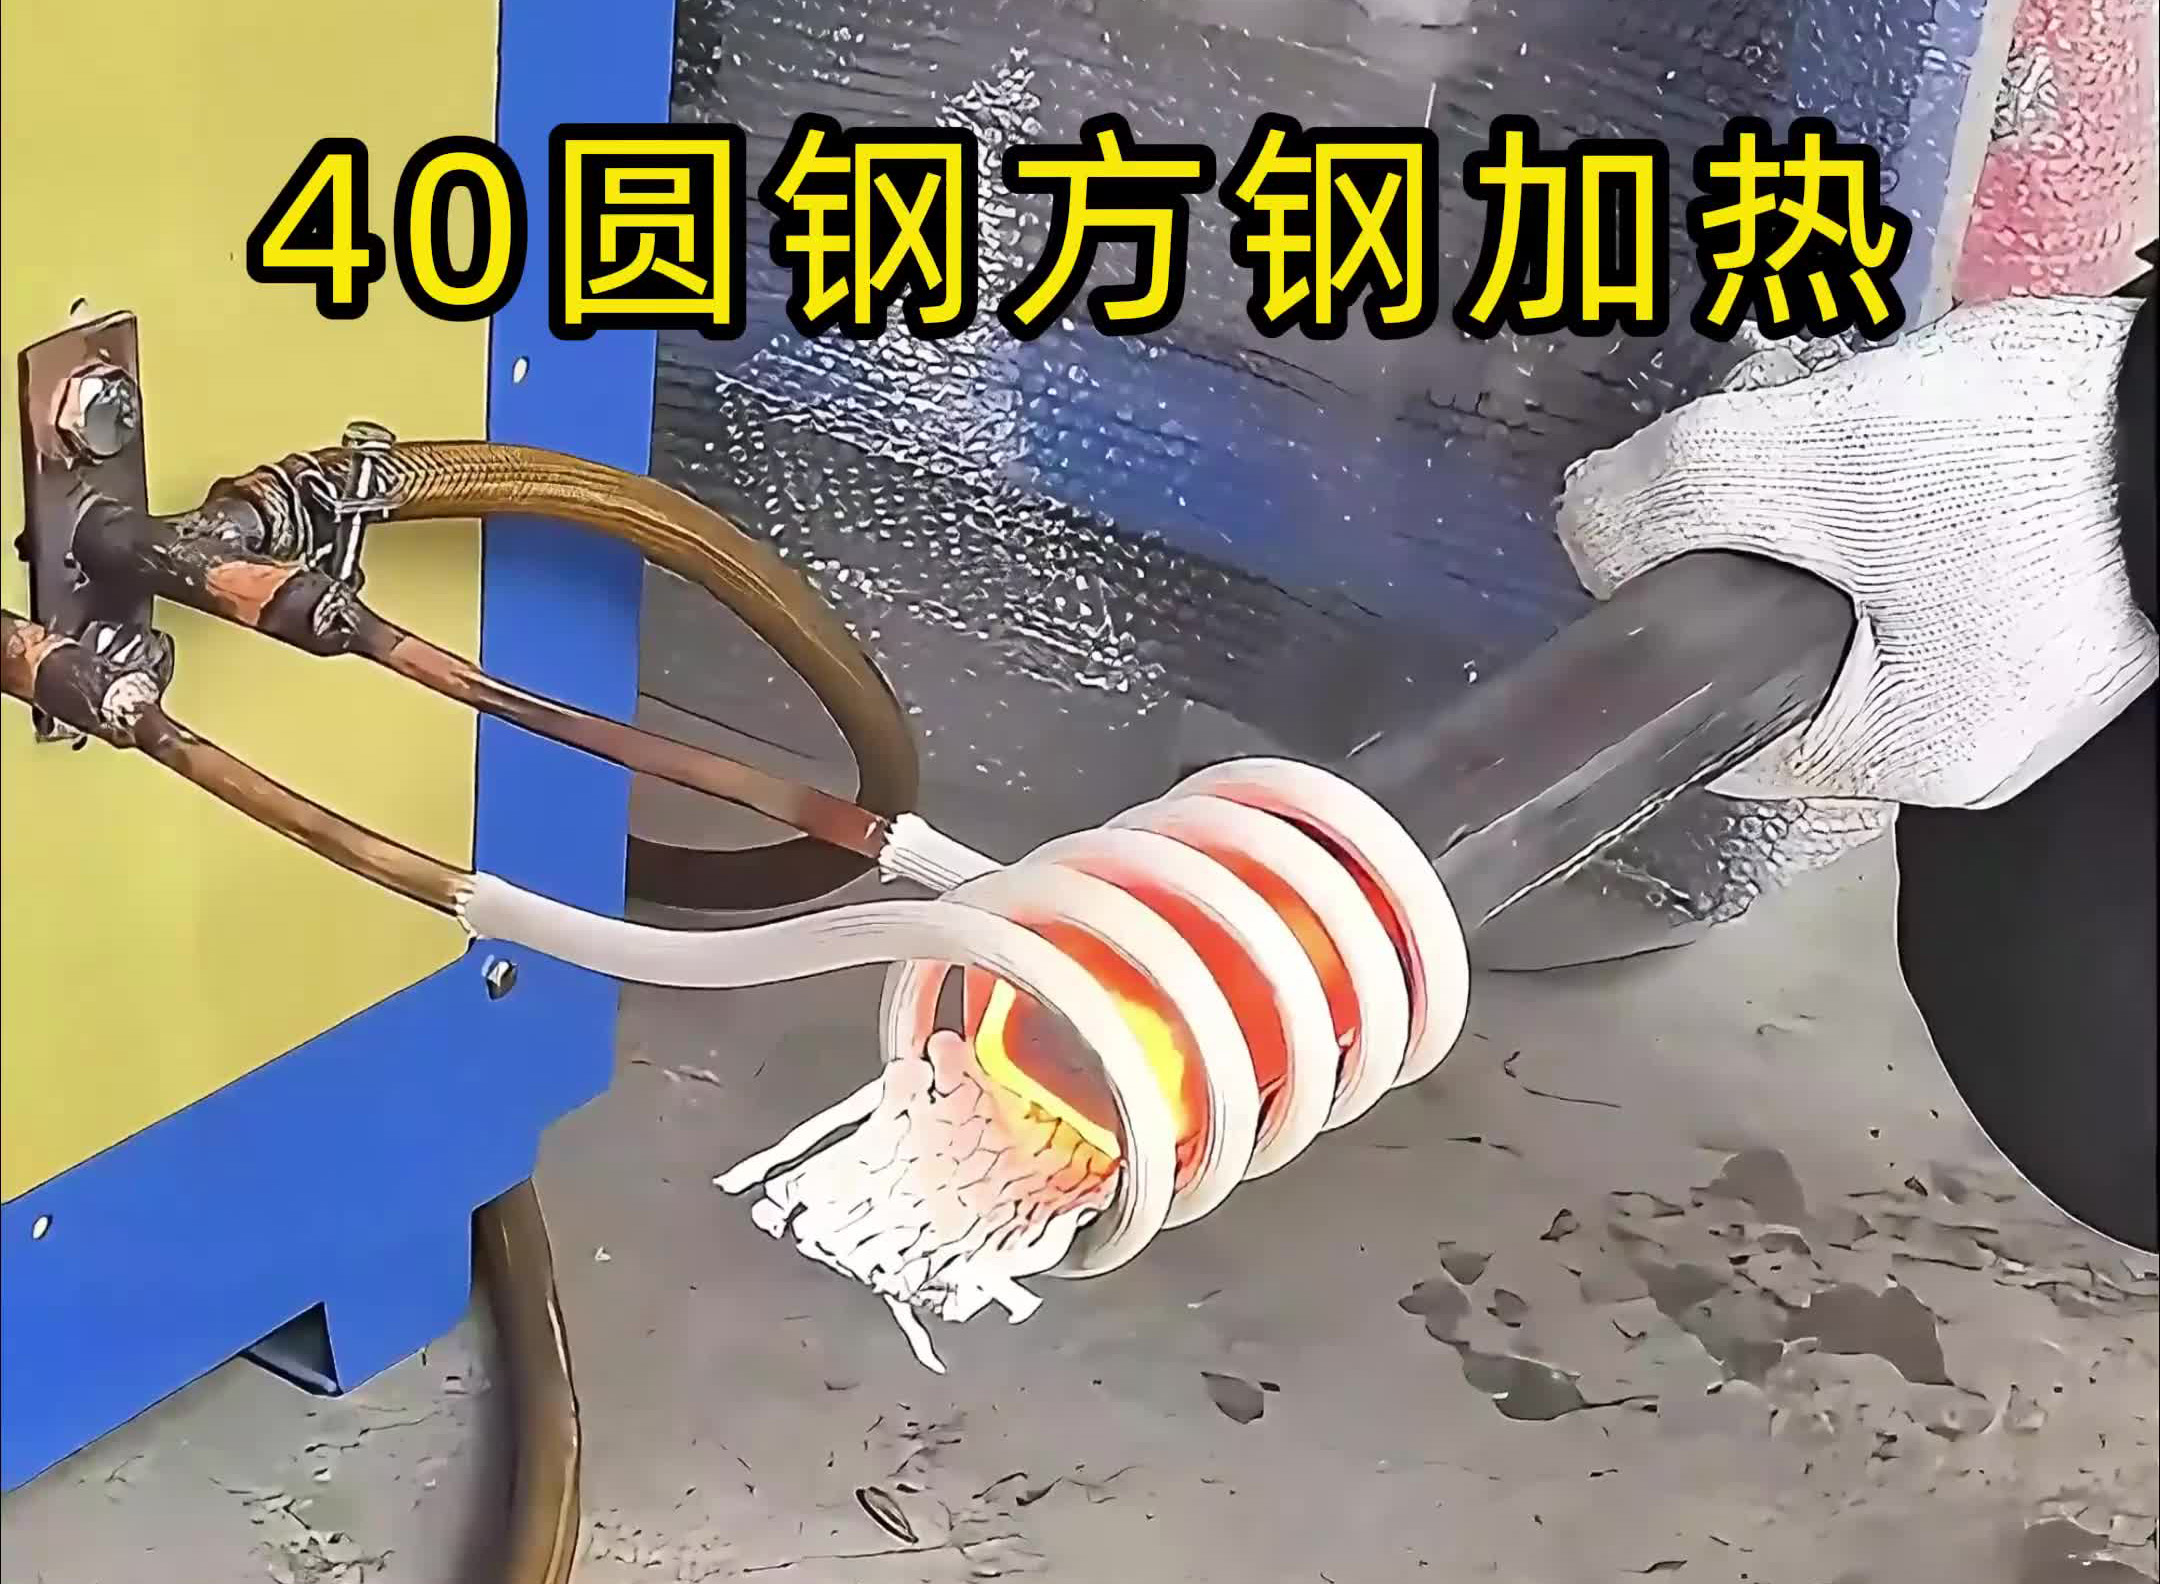
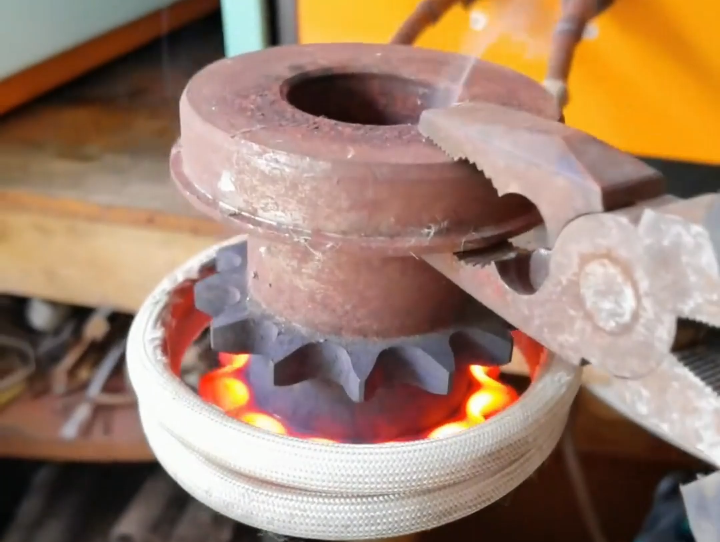
它的加热原理并不复杂:加热圈里通入高频交流电后,会在周边形成交变磁场,铜管自身感应产生涡流快速发热,短短几秒就能升至数百上千度的焊接温度。实际操作下来,从扣好线圈启动设备,到钎焊料完全熔融浸润焊缝,全程也就七八秒,开机就能用,不用提前预热等待,整体作业节奏比传统氧焊快不少。
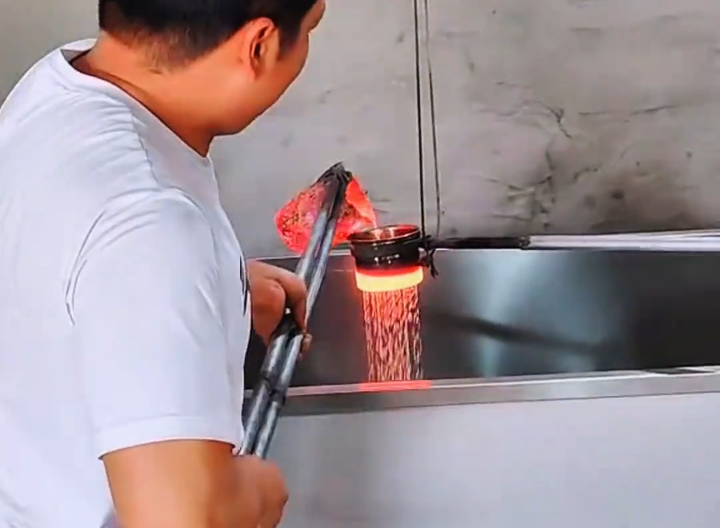
负责实操的师傅也分享了真实使用感受:首先是手感轻便,焊枪重量适中,单手就能稳定握持,长时间作业手腕也不会太过酸胀;其次是可控性较强,功率可以按需调节,焊接35毫米这种中等壁厚的铜管,不用怕温度过高烧穿管壁,也不会因为温度不够出现虚焊。焊完的焊缝饱满光亮,周边管壁氧化程度较轻,后续只需要简单处理就能达到外观要求,比火焰焊的打磨工作量小很多。更省心的是全程没有明火,车间内作业不用走繁琐的动火审批流程,夏季作业也不会被明火烘烤,作业环境改善较为明显。
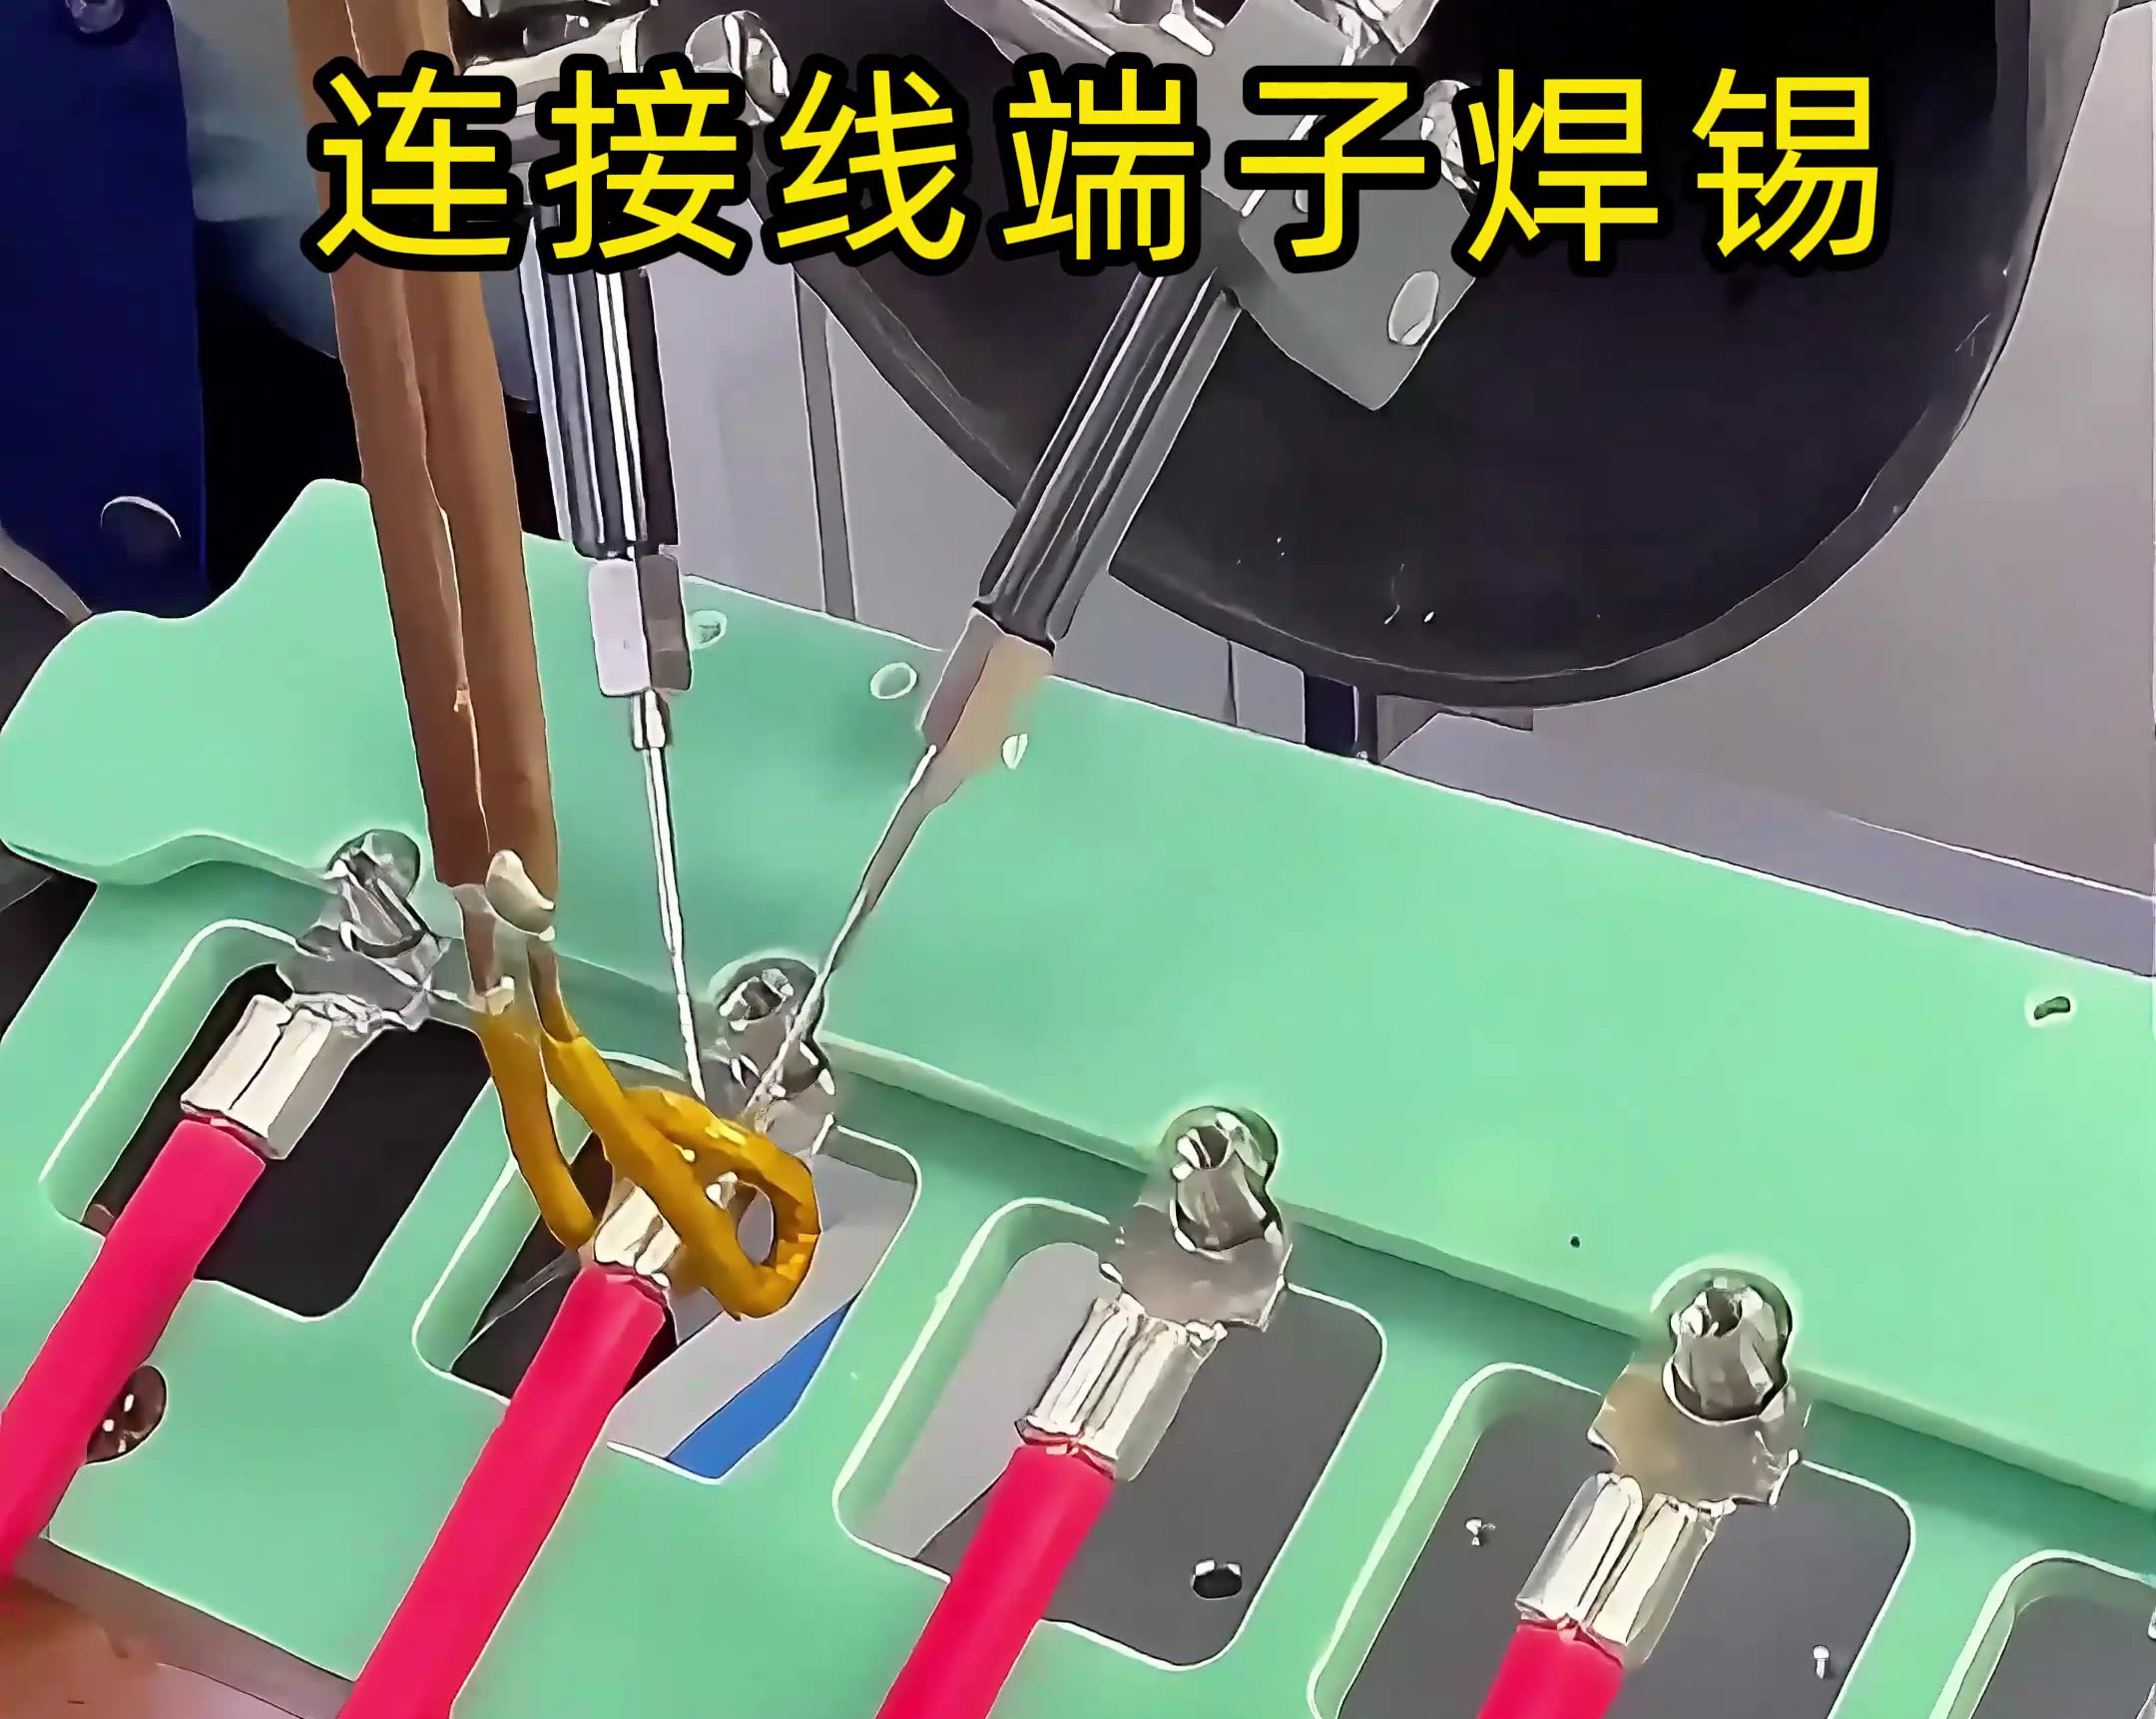
这里也给大家分享几点铜管焊接的实操经验:第一,感应圈尺寸要尽量贴合管径,贴合度越高,加热越集中均匀,焊接效率和效果也越好;第二,焊接前尽量把管口的油污、氧化皮清理干净,能让焊料的浸润效果更好,减少虚焊隐患;第三,不同壁厚的管材要对应调整功率参数,薄壁管适当降低功率,厚壁管可以提高功率或者延长加热时间,更容易得到稳定的焊接效果。
海拓作为手持式高频机的专业生产厂家,旗下高频焊机支持非标个性化定制。除了常规规格的开口线圈,还可以根据工件尺寸、作业空间定制特殊规格的感应圈、加长连接电缆,适配狭窄空间、长距离作业等特殊工况,满足多样化的生产与维修需求。如果有焊接测试需求,也可以寄来工件现场实测验证效果。

Copyright © 2026 广东海拓智能科技有限公司 版权所有 粤ICP备14033160号  粤公网安备 44190002003728号
地址:中国广东省东莞大岭山镇大畔田路102号