发布时间:2026-09-14 已经有1人查过此文章 返回淬火技术列表
还在为孔径淬火发愁?高频/超高频怎么选?看孔径看工艺就对了
做液压阀套、汽车缸套、模具导套加工的老板,谁没在孔径淬火上踩过设备的坑?
小孔径买了普通高频机,淬硬层太深、尺寸超差,磨完直接报废;
大深孔选了超高频,孔底淬不透、圆周偏磨,用不了多久就拉伤漏油;
钱花了好几万,淬火品质始终上不去,产能还卡在热处理工序。
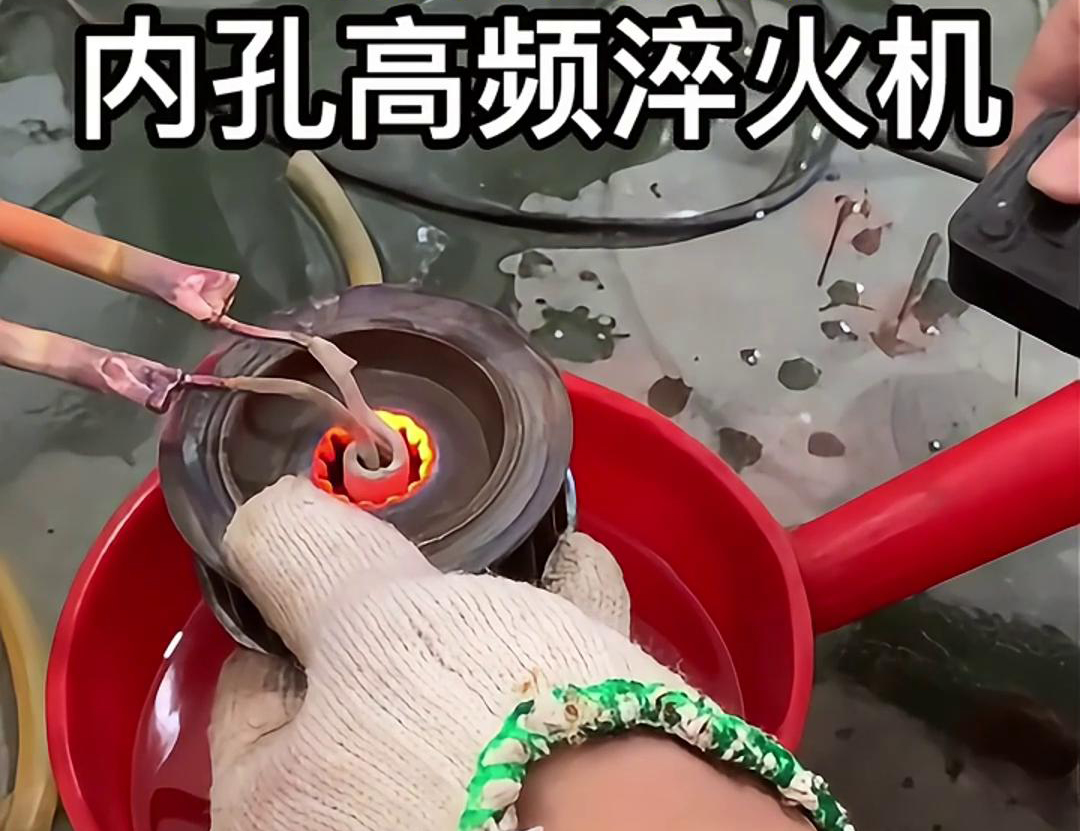
其实内孔淬火根本不是“功率越大越好用”,高频淬火机、超高频淬火机没有绝对的好坏,具体要看孔径大小与工艺需求选机器。选对了淬硬层均匀、变形小、精度高,还能搭配机床实现全自动淬火热处理。
## 选高频还是超高频?核心看2个维度
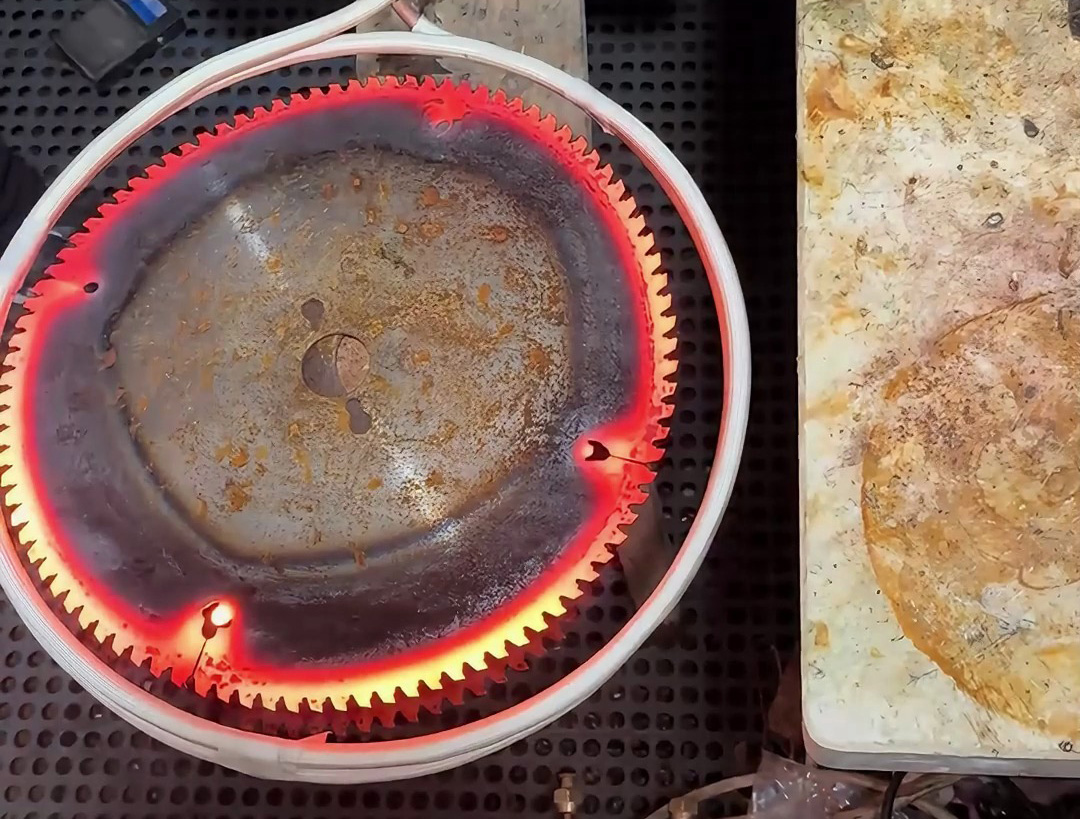
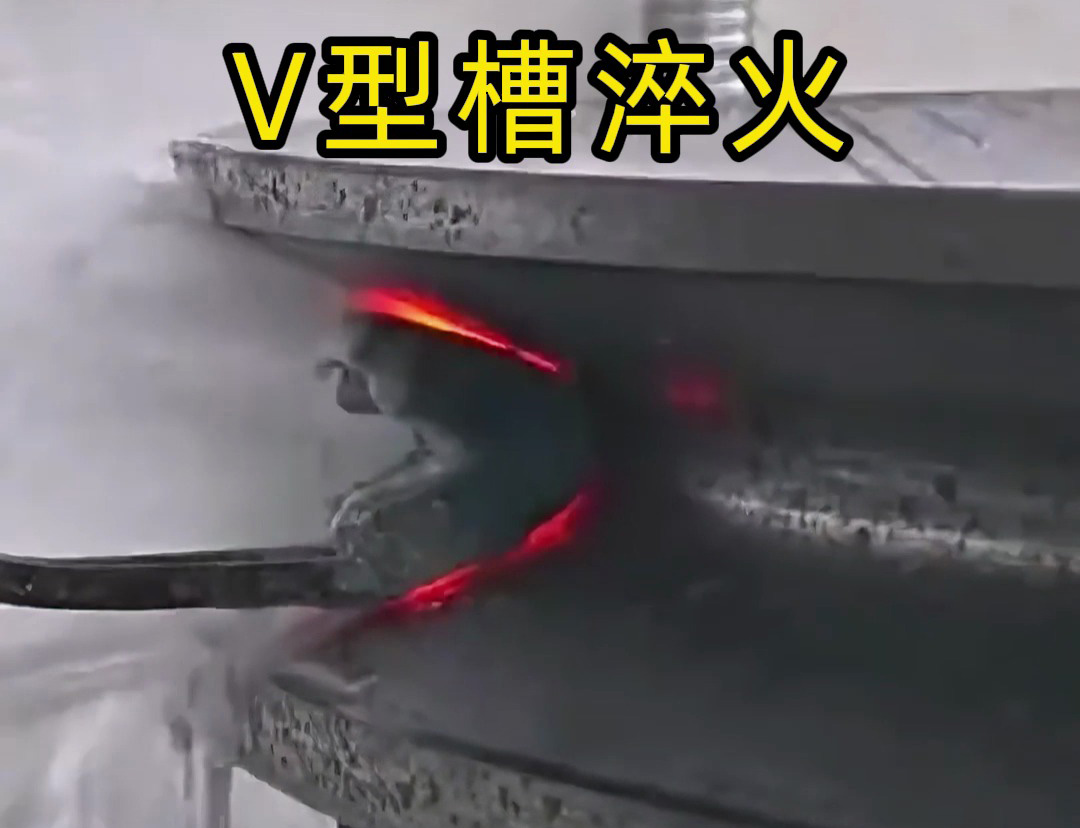
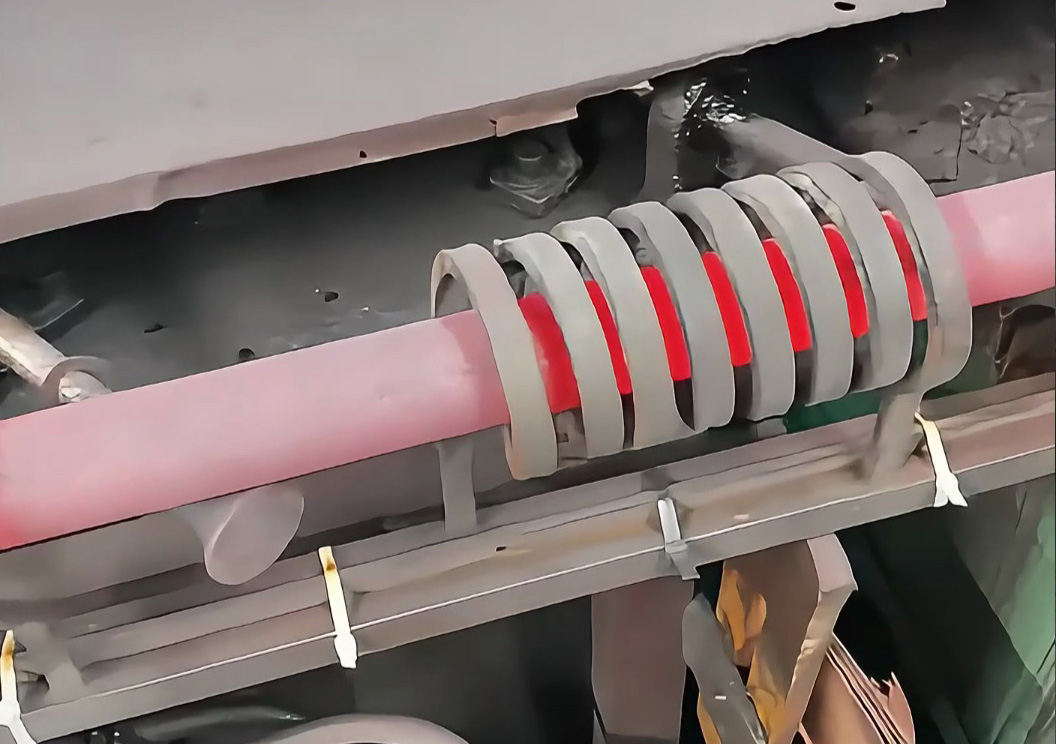
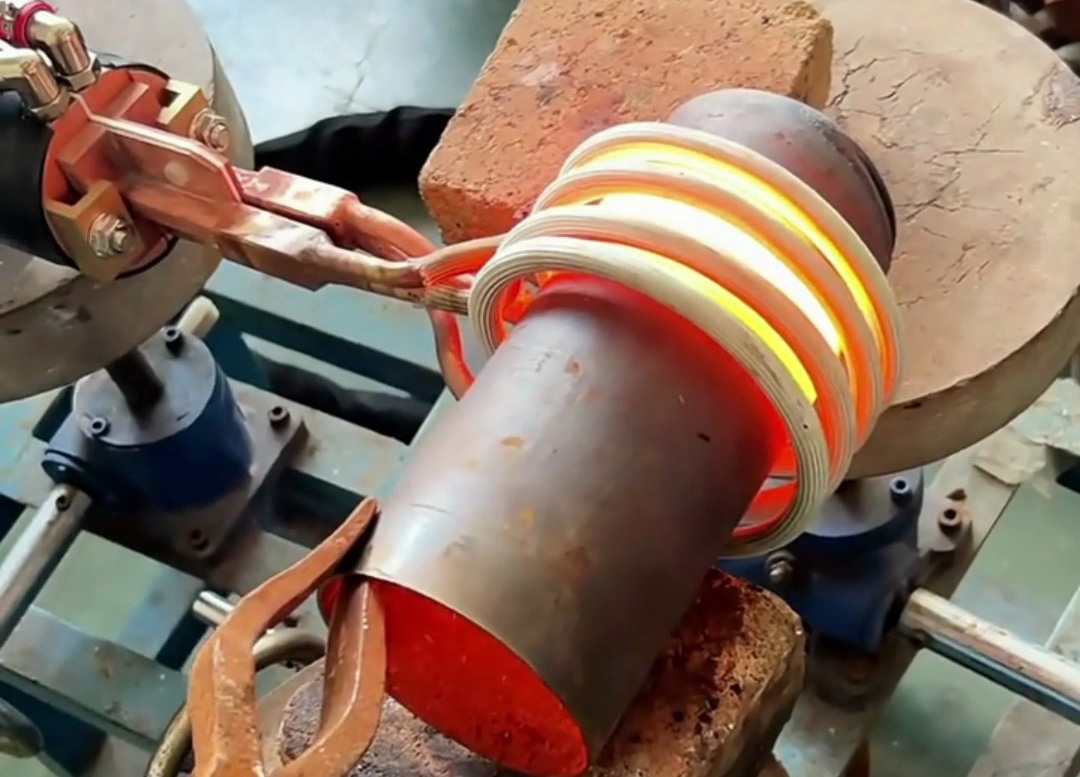
感应淬火的核心是趋肤效应:频率越高,加热深度越浅;频率越低,加热深度越深。匹配孔径尺寸和淬硬层要求,才是选对设备的关键。
超高频淬火机:小孔径、浅淬硬层首选
适配孔径:φ2mm-φ30mm的微型孔、小孔径,比如精密阀套孔、微型轴套、模具顶针孔、喷嘴内孔
淬硬层深度:0.2-1mm精准可控
工艺优势:频率高达100-600KHz,加热高度集中在孔内壁表层,不会过度向芯部扩散,淬火后变形极小、尺寸精度高。专门解决小孔“孔口过烧、孔底淬不透”的行业难题,圆周硬度偏差≤1HRC,淬硬层连续无软带。
适用场景:精密液压件、气动元件、微型五金等对精度要求极高的小孔内孔淬火。
高频淬火机:中大型孔、中等淬硬层主流
适配孔径:φ30mm-φ500mm的中大型内孔、深孔,比如汽车缸套、液压油缸、齿轮内孔、大直径轴套、模具导套
淬硬层深度:1-5mm按需调控
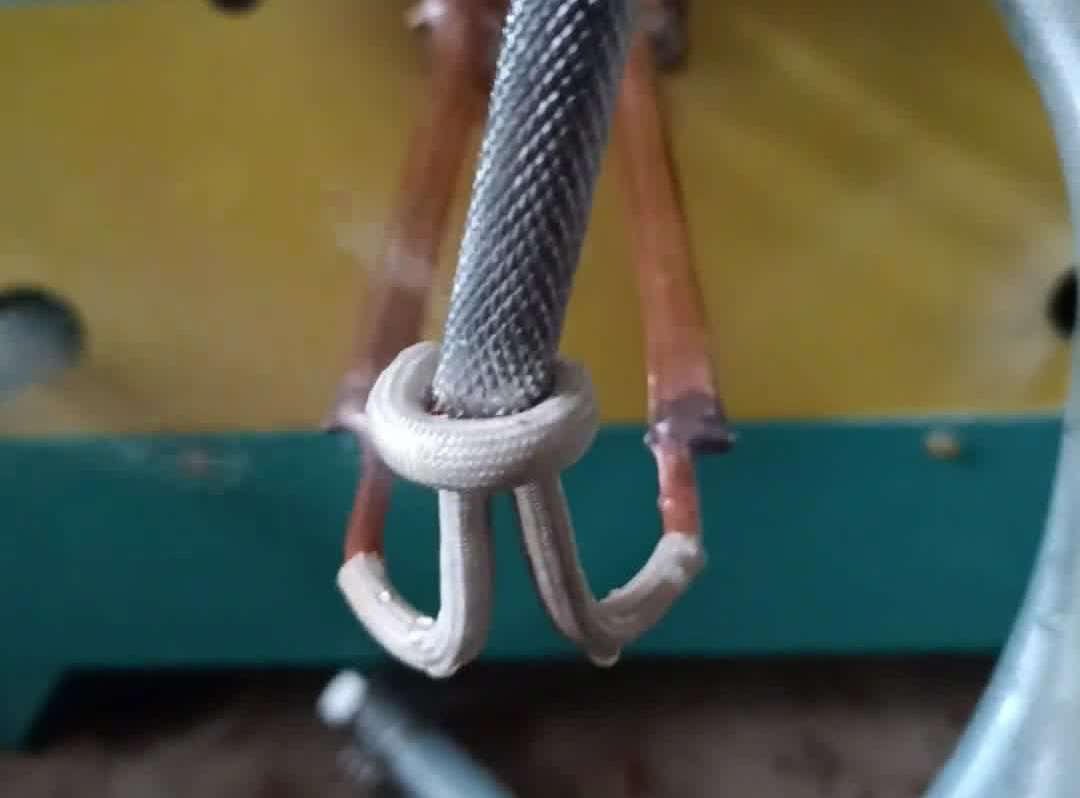
工艺优势:频率10-100KHz,透热深度适中,配合专用加长内孔感应头,可深入孔内匀速加热,哪怕是深孔也能保证孔口到孔底硬度一致,淬硬层连续完整,内壁耐磨抗咬合,同时保留芯部韧性。淬火后变形量远低于传统炉淬,后续珩磨余量大幅减少。
适用场景:汽配、工程机械、模具等工业主流内孔淬火场景。
## 均可搭配自动化淬火机床,批量生产更省心
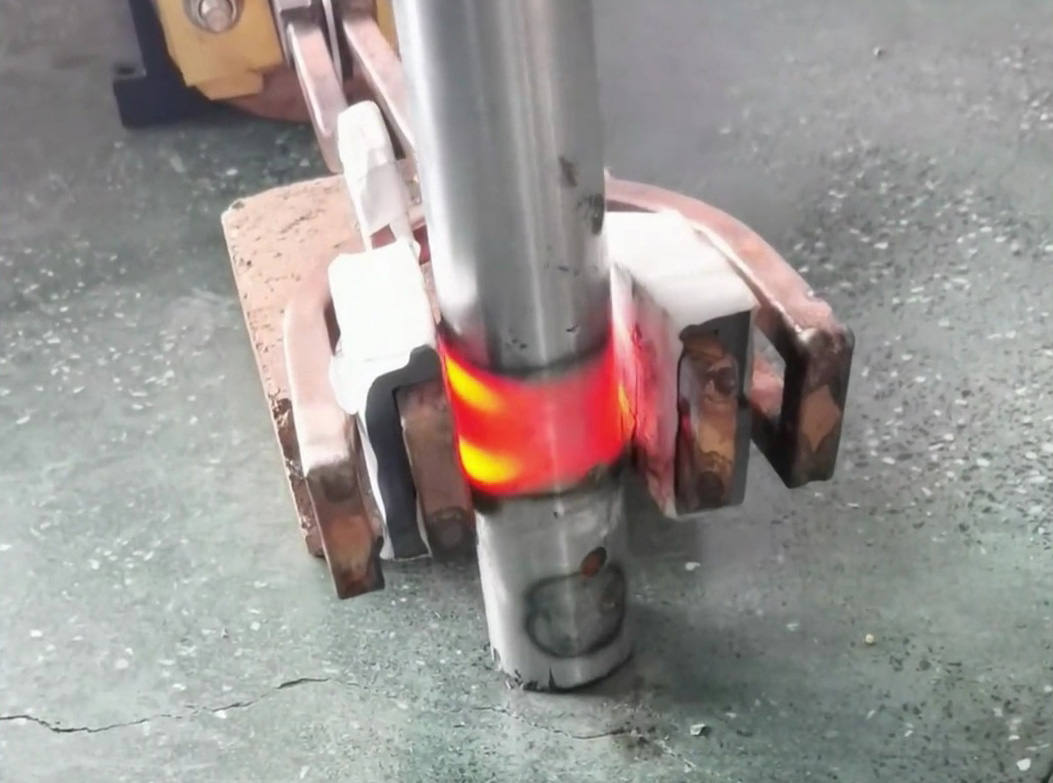
不管是高频还是超高频淬火机,都可搭配专用数控内孔淬火机床,实现全自动化淬火热处理,彻底摆脱人工操作的误差和低效:
- 配备自动上下料、精准定位工装、工件匀速旋转机构、感应头数控行走系统,工件从进料到淬火到冷却全程自动流转,无需人工手持操作;
- 加热功率、时间、行走速度、冷却流量全参数数字闭环控制,工艺参数可存储、可调用、可追溯,换产一键切换,批量生产品质高度一致;
- 单件淬火仅需数十秒,效率比传统工艺提升3-5倍,普通工人培训半天即可看管整条产线,不用高薪聘请资深淬火师傅。
## 源头厂家定制方案,选对不选贵
很多老板买淬火机容易陷入“买大不买小”的误区,多花钱还达不到理想效果。海拓作为感应加热源头实力厂家,高频/超高频全频段覆盖,不做“一刀切”的通用机,而是根据你的实际需求定制专属方案:
- 免费工艺评估:根据工件图纸、孔径尺寸、淬硬层要求,推荐最优频段设备,不花冤枉钱;
- 定制感应加热头:针对不同孔径、孔深设计专用仿形内孔感应头,保证加热均匀性;
- 整线方案输出:从设备主机到淬火机床、冷却系统、上下料机构一站式配齐,接电就能投产。
每台设备出厂前都经过72小时满载老化测试,提供上门安装调试、操作培训、质保维保一条龙服务,支持带工件免费试淬,现场验证淬火硬度、均匀度与变形量,满意再合作。
浙江宁波某精密液压件厂,产品覆盖φ6mm微型阀套到φ120mm液压油缸内孔,之前采购一台通用高频机,小孔淬硬层超差、大孔底部淬不透,淬火不良率常年在8%以上,还得靠人工补料返工。
2025年更换海拓定制方案:φ30mm以下小孔配超高频淬火机,φ30mm以上大孔配高频淬火机,搭配双工位自动淬火机床。落地后淬火不良率降至0.6%以内,淬硬层深度偏差≤0.1mm,完全符合精度要求;单班产能提升2倍多,人工成本下降近一半。
该厂工艺主管评价:“之前以为一台机能通用,实际大小孔需求不一样,分开配反而效率更高、品质更稳,算下来比买一台通用机还划算。”
#内孔淬火 #超高频淬火机 #高频淬火机 #内孔加热 #内孔淬火机床



Copyright © 2026 广东海拓智能科技有限公司 版权所有 粤ICP备14033160号  粤公网安备 44190002003728号
地址:中国广东省东莞大岭山镇大畔田路102号