发布时间:2026-11-13 已经有1人查过此文章 返回加热技术列表
高频焊机优先加热大管!异径铜管高频钎焊的工艺小技巧
很多做制冷、管路加工的师傅都有过这样的困扰:异径铜管对接焊接,大小管套在一起,直接加热很容易出现焊口不合格的情况。不少新手疑惑,为什么焊接铜管的时候,要先用高频焊机优先加热大管?这里面藏着很实用的钎焊工艺逻辑。
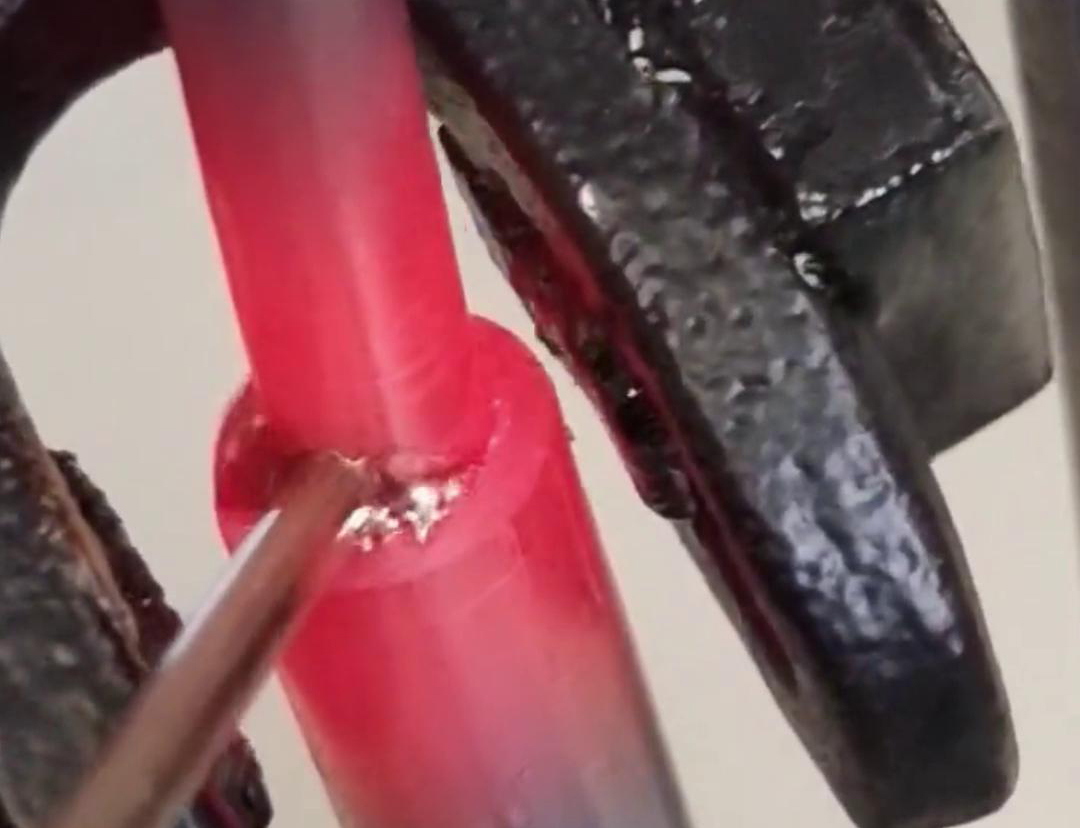
核心原因,就是为了让大小管道的焊接部位可以同步达到、并且稳定维持在合适的钎焊温度,保障焊缝成型稳定。大管壁厚、体积更大,热容量高,升温速度慢,需要吸收更多热量,花费更长时间才能达到钎焊所需温度;而小管管壁薄、蓄热少,升温速度快,如果同步加热,小管温度会快速冲上去,很容易出现过热氧化、管壁退火变软,甚至烧蚀的问题,等大管温度达标时,小管已经超出合适的温度区间,焊料容易流失、发黑,焊缝产生气孔、虚焊。
在实际生产实操里,我们接触过不少管路加工厂,以前用火焰钎焊,全靠师傅经验把控火候,异径接头的返修率偏高。换成高频感应焊机之后,调整加热顺序,先对大管区域预热,缩小大小管之间的温差,等大管温度逐步上来,再兼顾小管位置,两者温度接近后再送入焊料,依靠毛细作用让焊料均匀渗透到缝隙里,焊缝饱满、密封性更好,很适合换热器、制冷分液器这类对密封性要求高的管件。
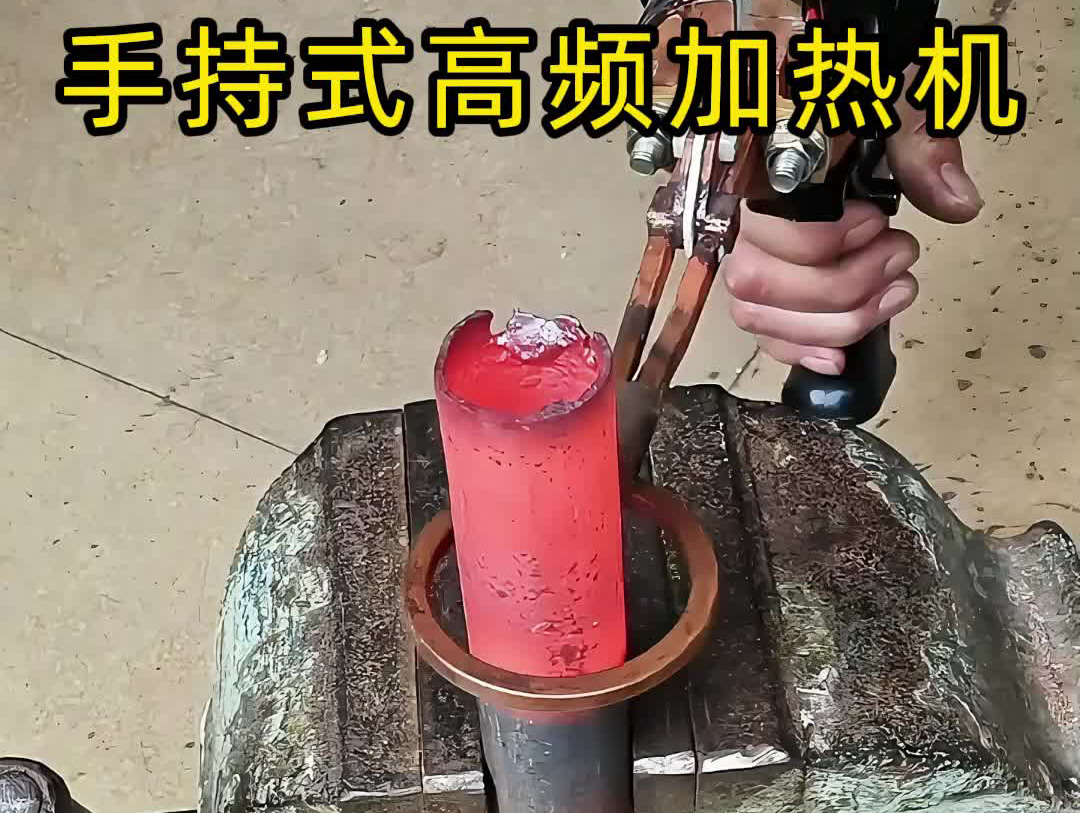
高频感应加热本身是局部非接触加热,没有明火,热量集中在焊接区域,搭配定制感应线圈,还可以灵活调整加热位置和功率。操作时也可以配合设备面板微调功率,把控升温节奏,不用像火焰焊那样长时间依靠老师傅手感判断。这套工艺理顺之后,批量生产的稳定性会明显提升,返工变少,生产节奏也更可控。
当然,不同管径、壁厚的铜管,预热时长、功率参数都有区别,线圈的形状也会影响加热效果,需要结合工件实际情况调试。想了解更多铜管钎焊工艺调试技巧、设备配套方案,欢迎前来咨询。
#铜管钎焊 #异径铜管焊接 #高频感应焊机 #管路焊接工艺

Copyright © 2026 广东海拓智能科技有限公司 版权所有 粤ICP备14033160号  粤公网安备 44190002003728号
地址:中国广东省东莞大岭山镇大畔田路102号